-
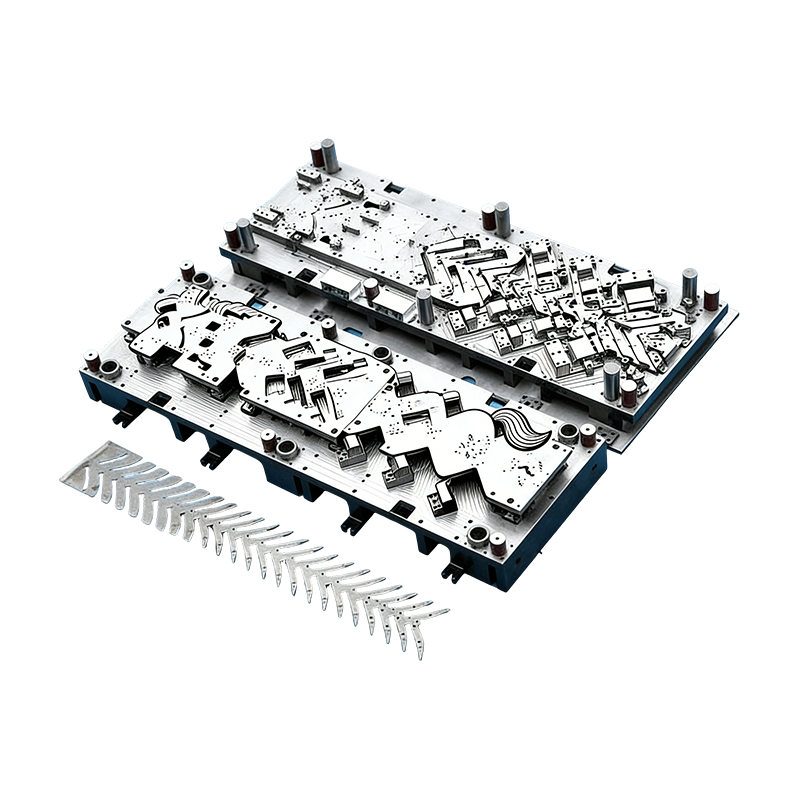
自動車部品用順送金型
この自動車モーター ハウジング用の連続金型は、自動車モーター ハウジングおよび小型自動車部品の...
-
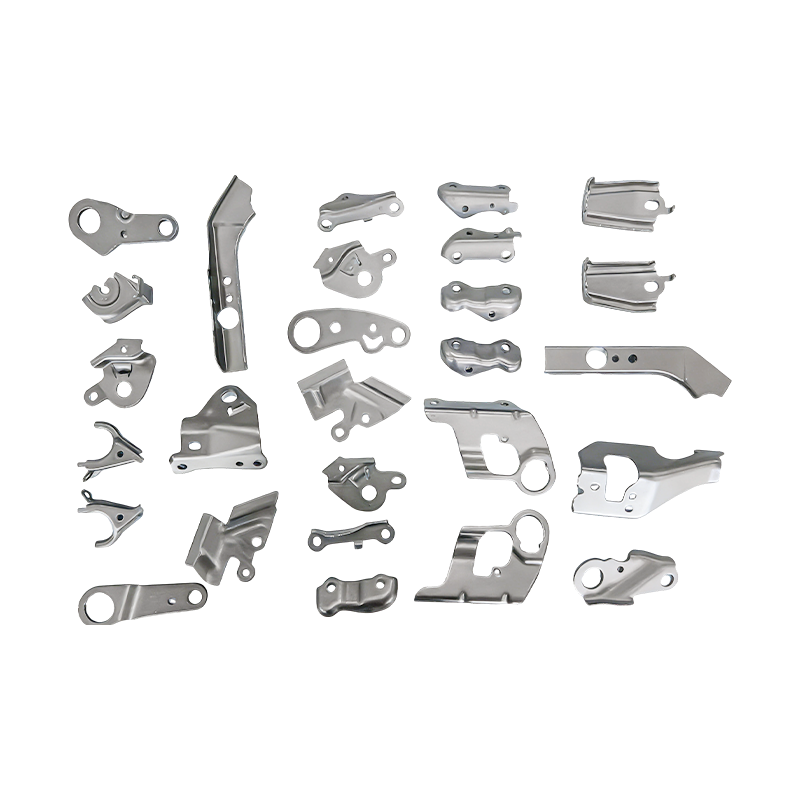
小型自動車部品順送金型プレス部品
当社の小型自動車部品順送金型プレス部品は、自動車補助システム向けに調整された精密設計コンポーネ...
-
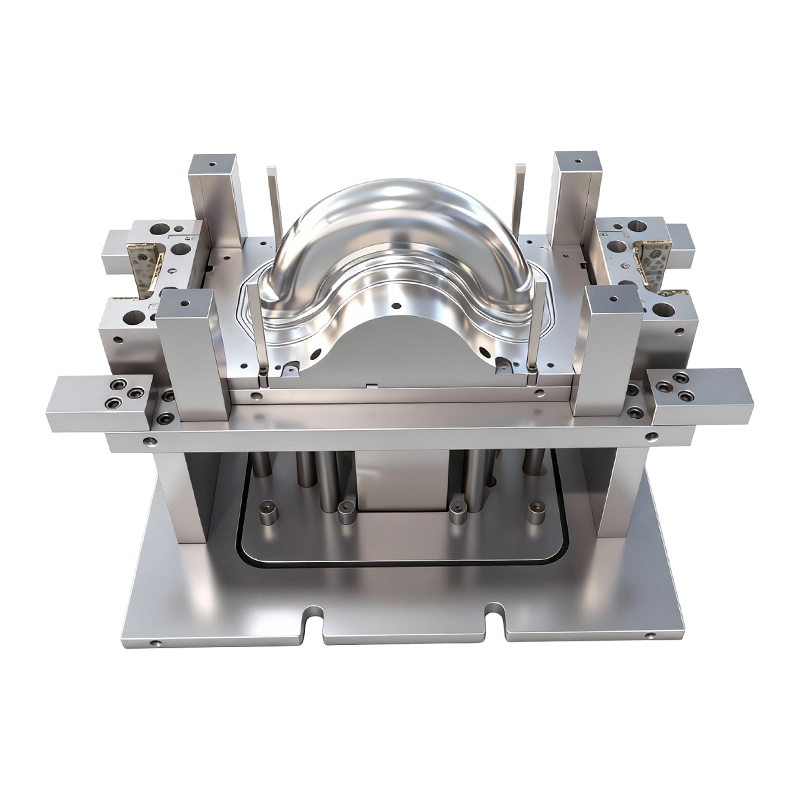
電動二輪車前後輪用深絞り金型
この電動二輪車前輪・後輪用深絞り金型は、電動二輪車の金属製前輪・後輪を製造するための専用工具で...
-
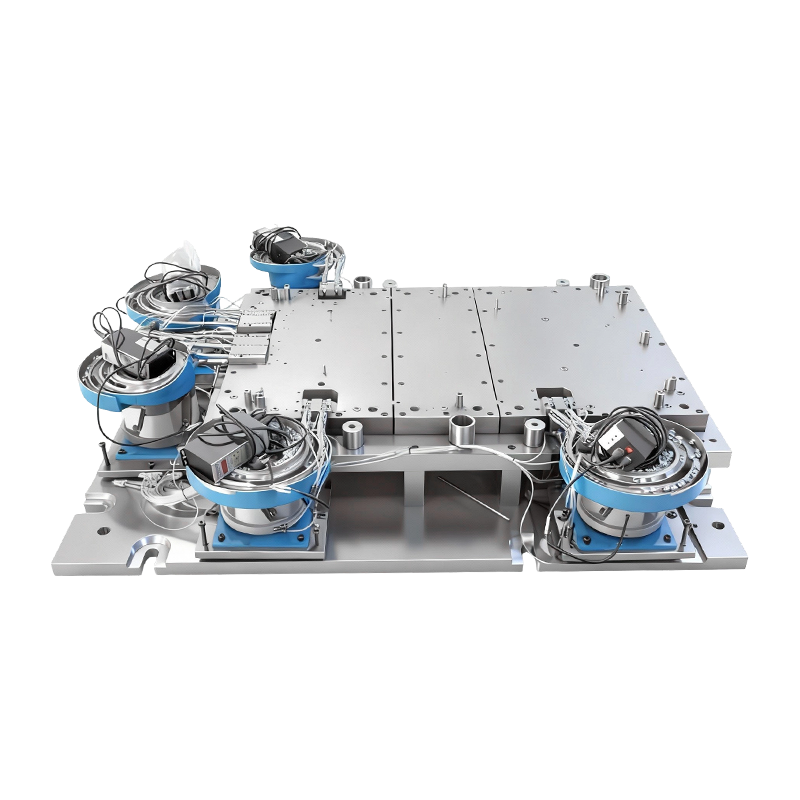
大型コンピュータマシンベース用自動リベット金型
この大型コンピューターマシンベース用の自動リベット金型は、ロボットアームとシームレスに統合され...

順送スタンピング金型のインダイリベッティング: 原理と応用
2026-09-24
インダイリベッティングが順送金型内で行うこと
ほとんどのプレス加工されたアセンブリは、2 つの別々の操作を経て移動します。部品は 1 つの金型で形成され、次にプレスまたは治具に運ばれ、そこで接合されます。 インダイリベット留めでは、この 2 番目のトリップが不要になります。 リベット留めステーションはマルチステーション順送金型内に設置されているため、穴あけ、曲げ、積み重ね、リベット供給、リベット留め、成形、ブランキングのすべてが 1 つの連続したツールで行われます。
その結果、1 回のプレス ストロークで、永久的に接合された多層コンポーネントが完成します。ジョイントは既製の独立したリベットで作成されるため、そのプロセスは溶接、かしめ、オフライン プレス リベット留めとは異なります。熱入力や個別の組立セルはなく、オペレーターが部分的に完成した部品をある機械から次の機械に移動する必要はありません。
ロジックは他のものと同じです トランスファースタンピングと比較したプログレッシブスタンピングプロセス : ストリップは固定ピッチで進み、各ステーションは 1 つのジョブを実行します。インダイリベッティングを特徴づけているのは、それらの作業の 1 つが、プレスストロークに合わせて調整され、ダイ自体の剛性によって制御される機械的な接合操作であることです。
4 段階の作業サイクル
どのリベット留めステーションも、部品が何であれ、同じ手順に従います。それを理解すると、精度がどこで得られるか失われるかを簡単に確認できるようになります。
予備成形と位置決め
キャリア ストリップは、精密パイロットによって所定の位置にガイドされます。その後、ピアシングステーションと曲げステーションが順番に動作し、リベットが導入される前にシート層を積み重ね、リベット穴が同軸になるように位置合わせします。この時点で穴の位置が合っていないと、後でリベット打ちパンチを使って接合部を修復することはできません。
自動リベット供給
外部の振動ボウルフィーダーがリベットを分類し、空気によって一度に 1 つずつ下型の位置決めステーションに送ります。センサーはリベットの紛失や詰まりを監視します。障害を検出すると、ただちにプレス保護が作動するため、送りが悪い場合でも、工具を損傷したり、欠陥のある部品を生成したりすることなく、プレスを停止します。
冷間リベット留めと成形
プレス機が下降すると、リベット打ちパンチが垂直方向の力を加えます。リベットのシャンクは事前に開けられた穴を通過し、尾部が広がってダイの制限に対してひっくり返り、堅固なリベットの頭部を形成します。層は隙間なく一体に固定されており、全体の現象は冷間塑性変形です。
整形と排出
金型が開いた後、アセンブリは成形、寸法校正、検査ステーションに進み、最終的なブランキングに進みます。完成したコンポーネントは、すでにリベット留めされ、チェック済みの金型を残します。
インダイリベットシステムのコアモジュール
信頼性の高いリベット締め金型は、実際には 4 つのシステムが 1 つとして機能することで実現されます。それらのいずれかの弱点は、すぐにスクラップ箱に現れます。
| モジュール | 主要コンポーネント | 何を制御するのか |
|---|---|---|
| 主なプレス金型 | ピアス、曲げ、成形、ブランキングステーション | ストリップの位置決めとレイヤーの位置合わせ |
| 自動リベット供給 | 振動ボウル、分離および空気圧送出 | 1 つのリベットを適切な場所に、ストロークごとに |
| 精密リベッティングユニット | リベットパンチ、位置決めインサート、高圧ブランクホルダー、ガイド部品 | ヘッドの形状、ジョイントの固さ、一貫性 |
| 検出と保護 | リベットの紛失、緩み、または詰まりを検出するセンサー | 欠陥や金型の衝突を防止 |
リベット留めユニットは特に注目に値します。パンチ、インサート、ブランク ホルダー、ガイドによって、最初のストロークから 100 万回目のストロークまでジョイントがどの程度安定するかが決まります。剛性の高い金型構造と高精度のガイド システムにより、リベット締めの精度とロック強度が公差内に保たれます。これは、プロセスの中でオペレーターのスキルに依存するものが何もないためです。
1 つの位置決め基準で精度が向上する理由
オフライン組み立てでは、すべての取り扱いステップで新たなクランプエラーが発生します。部品がピックアップされ、治具に配置され、再び位置が特定されて、結合されます。これらの各ステップで小さなオフセットが蓄積されます。
インダイリベット留めでは、キャリアストリップが最初のステーションから最後のステーションまでの単一の位置決め基準として機能するため、これを回避できます。リベットは常に、同じ金型、同じストリップ上で直前に穿孔されたフィーチャを基準にして配置されます。そのため、このプロセスは非常に長い生産工程にわたって一貫したリベットの位置、ヘッドの高さ、引張強度を実現します。
同じ統合により高出力がサポートされます。金型内での供給、接合、検査が自動化されることで、労働力は低下し、半製品の回転率がなくなり、100万個規模の連続生産が現実化します。
導電性コーティングの保護
電子部品の場合、接合部と同様に接合方法も重要です。溶接の熱によりメッキ表面が焼け落ちたり酸化したりする可能性があり、コーティングが損傷すると、部品が導通する必要がある正確な箇所の接触抵抗が高くなります。
コールドリベット締めはその問題を回避します。熱を使わない加工なので、 ニッケル、銀、金メッキはそのまま残ります 酸化や燃焼損失がなく、シートはアブレートされません。これが、安定した導電性が優先事項ではなく設計要件である精密電気部品や新エネルギー伝導部品にこのプロセスが適している主な理由の 1 つです。
半管状リベットと中実リベットの選択
どちらのタイプのリベットも、金型内に自動的に供給され、冷間成形によってアプセットできるため、選択はジョイントが耐えなければならない荷重に応じて決まります。
- 半管状リベット が主流の選択です。中空シャンクは成形力が少なくて済むため、ほとんどの薄板精密ハードウェア接続に適しています。
- ソリッドリベット ジョイントが重負荷または高い引張荷重に直面する場合に使用され、より充実した強力なシャンクは追加の成形力に値します。
材料の互換性は幅広いです。冷間圧延鋼、ステンレス鋼、銅、真鍮、アルミニウム合金などの一般的なスタンピング材料はすべてこの方法で接合できます。これらの金属はスプリングバックと硬度が異なるため、通常、リベット打ちパンチとダイインサートは特定の材料スタックに合わせて調整されます。
代表的な用途
インダイリベット締めは、寸法精度、導電性、再現性がすべて同時に重要となる場合に最も一般的です。主な産業は、自動車エレクトロニクス、新エネルギー電気システム、精密家電製品、産業用制御スイッチなどです。
典型的な部品には次のようなものがあります。
- リレー銀接点アセンブリ
- バッテリー接続の破片
- バスバー
- コネクタ端子Assy
- スイッチ導電性ハードウェア
- 精密シールド部品
これらの部品に共通するのは、非常に大量に生産される小さくて薄い形状であり、接合部は電気的および機械的に信頼できるものでなければなりません。これは、シングルストロークの完全自動リベット打ち金型が最も早く利益を得ることができるプロファイルです。
金型の性能を決める設計ポイント
インダイリベッティングは、実際に実行すると簡単に見えますが、詳細は最初のトライアウトのずっと前に設定されます。いくつかの決定がほとんどの重要性を持ちます。
- ストリップレイアウト。 リベット留めステーションには、パンチ、インサート、および供給経路のための十分なスペースが必要であり、ストリップは、その前にある曲げステーションおよび積み重ねステーションを通じて安定した状態を維持する必要があります。
- 穴の位置合わせ。 各層のピアス穴はリベットのクリアランス内に整列する必要があるため、パイロットとガイドの設計をストリップのピッチとともに考慮する必要があります。
- 給餌の信頼性。 リベットの向き、分離、送り出しは、プレスの全速度で再現可能である必要があります。供給障害は、停止の最も一般的な原因です。
- センサーのカバー範囲。 検出では、ストロークの前にリベットの存在を確認し、ストローク後に緩んだリベットや詰まったリベットを捕捉する必要があるため、断層が下流に伝わることはありません。
- メンテナンスアクセス。 リベット打ちパンチとインサートが摩耗します。素早い交換ができるように設計された金型により、長い生産寿命にわたって高い稼働率が維持されます。
リベットステーションを後付けとして扱うチームは、トライアウト中にこれらの限界を発見する傾向があります。全体の進行を一緒に計画するチームは、それらを避ける傾向があります。
インダイリベッティングがスタンピングプログラムに適合する場所
インダイリベッティングは、より広範な統合作業ファミリーの 1 つです。これは、組立作業をプレスに移すインダイタッピングやその他の接合ステップとその哲学を共有しており、このトピックについては、この説明で詳しく説明します。 スタンピングと接合が 1 回のプレスでどのように統合されるか .
それが正しい選択かどうかは、部位によって異なります。工具への投資が多くの部分に分散されるため、大量生産と安定した設計が得られます。非常に少量の場合や、ジオメトリが頻繁に変更されるアセンブリの場合はあまり魅力的ではありません。ただし、適切な範囲のプログラムの場合、二次組み立てステップを排除することで、リードタイムを短縮し、同時に取り扱いによる損傷を軽減することができます。
蘇州Shuangqisiによるリベット金型と部品の構築
リベット締め金型は、その背後にある工具と同等の性能を発揮しなければなりません。 Suzhou Shuangqisi は、精密なプログレッシブ ツールを設計および製造しており、同社の 小型高精度部品用の電子プレス金型 これらは、統合されたリベット締めを必要とする端子、接点、およびバスバー プログラムの自然な出発点です。
部品がコネクタまたは端子の場合、 コネクタおよび端子部品用の高速順送金型 に、この作業の基礎となるマルチステーション ツールのタイプを示します。多くのステーションを含むより複雑なレイアウトの場合は、 超硬インサートを備えたマルチステーション順送プレス金型 要求の厳しい大量生産における長い工具寿命に対応します。
リベットの供給、センシング、プレス保護は、工具の問題と同じくらい自動化の問題であり、これらは次の方法でサポートできます。 供給およびハンドリング用のスタンピング自動化装置 。工具ではなく完成したコンポーネントを調達したいバイヤーは、こちらを参照できます。 顧客の図面に基づいて作成される電子プレス部品 、またはレビューしてください プレス部品の全範囲 .
同じ結合原理が新しいエネルギー ハードウェアにも適用されます。たとえば、導電性接続と成形ハウジングを組み合わせるプログラムでは、以下のことが可能になります。 電気自動車用バッテリーカバープレス部品 大判の平面度や成形管理の参考に。
リベットプロジェクトの開始
実現可能性を評価する最も簡単な方法は、図面、リベットの仕様、シートの材質と厚さ、年間数量を送信することです。これら 4 つの入力から、エンジニアリング チームはストリップのレイアウト、供給方法、および半管状リベットと中実リベットのどちらが荷重に適しているかについてアドバイスできます。
現在オフラインで結合されているリベット留めアセンブリ、またはまだコンセプト段階にある新しい導電性コンポーネントがある場合、 リベット打ち金型の要件については、蘇州双旗思エンジニアリングチームにお問い合わせください。 。通常、ジョイントについて早い段階で話し合うことで、後から金型を変更するよりも多くの時間を節約できます。
前の投稿
自動車部品順送スタンピング: 金型、公差、コスト、および生産量ガイド
次の投稿
複合ダイと順送ダイ: 違い、用途、選び方
私たちの 製品。
OEM メーカーとのビジネスをここから始めましょう!

世界中の顧客に完全なターンキーソリューションを提供
を通して
イノベーション!


著作権 © 蘇州Shuangqisi金型設備有限公司 すべての著作権は留保されています。 カスタムスタンピングダイ 金属スタンピング金型メーカー
