-
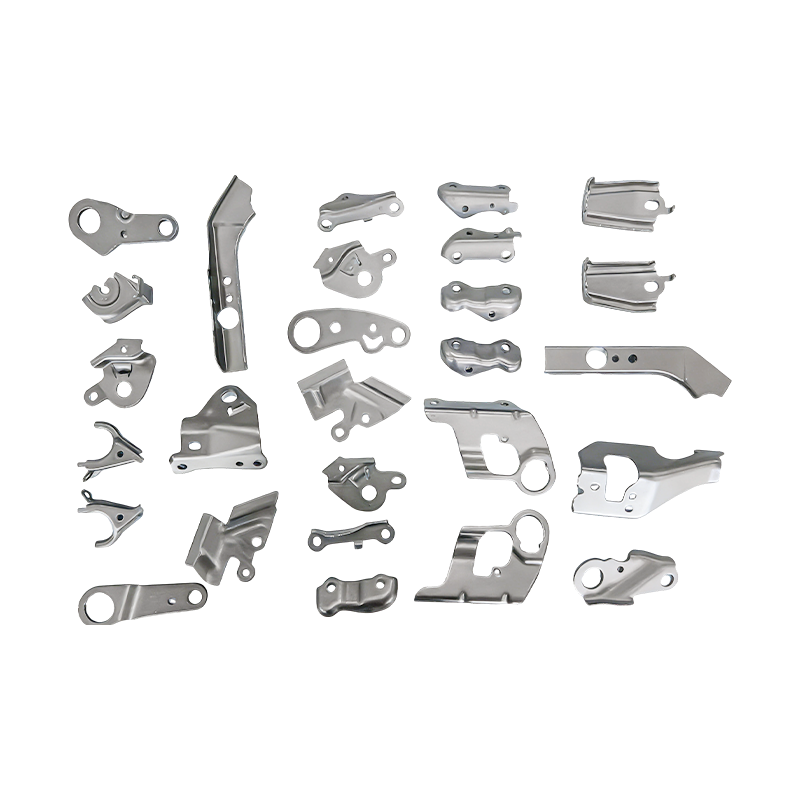
小型自動車部品順送金型プレス部品
当社の小型自動車部品順送金型プレス部品は、自動車補助システム向けに調整された精密設計コンポーネ...
-
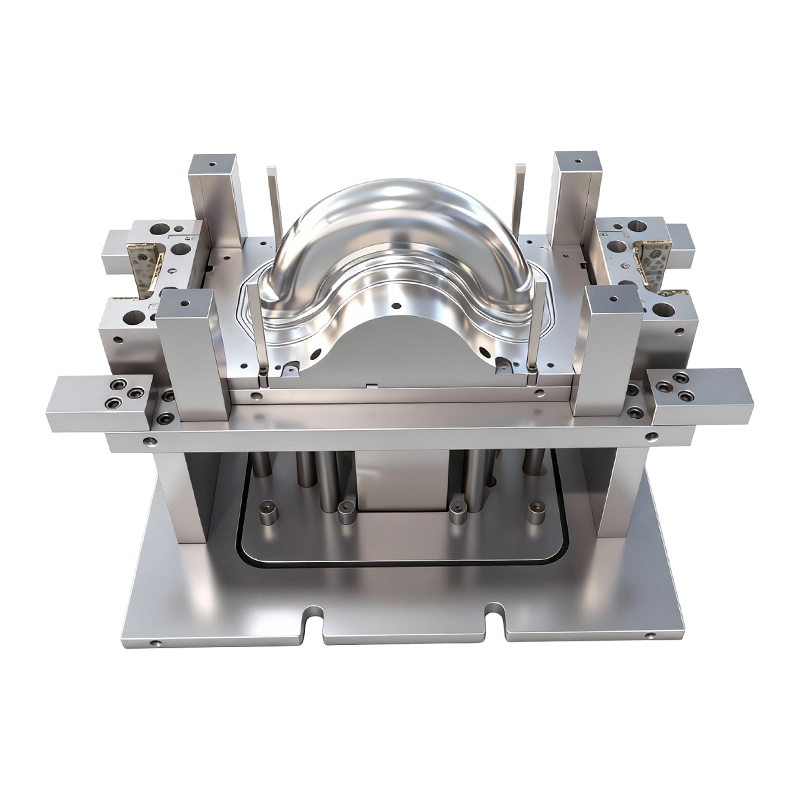
電動二輪車前後輪用深絞り金型
この電動二輪車前輪・後輪用深絞り金型は、電動二輪車の金属製前輪・後輪を製造するための専用工具で...
-
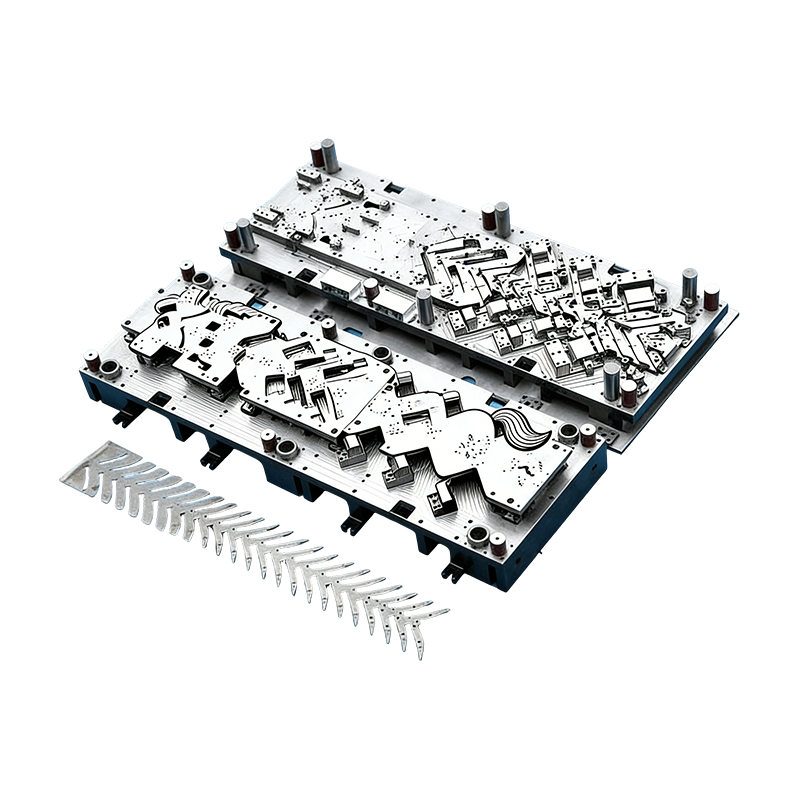
自動車部品用順送金型
この自動車モーター ハウジング用の連続金型は、自動車モーター ハウジングおよび小型自動車部品の...
-
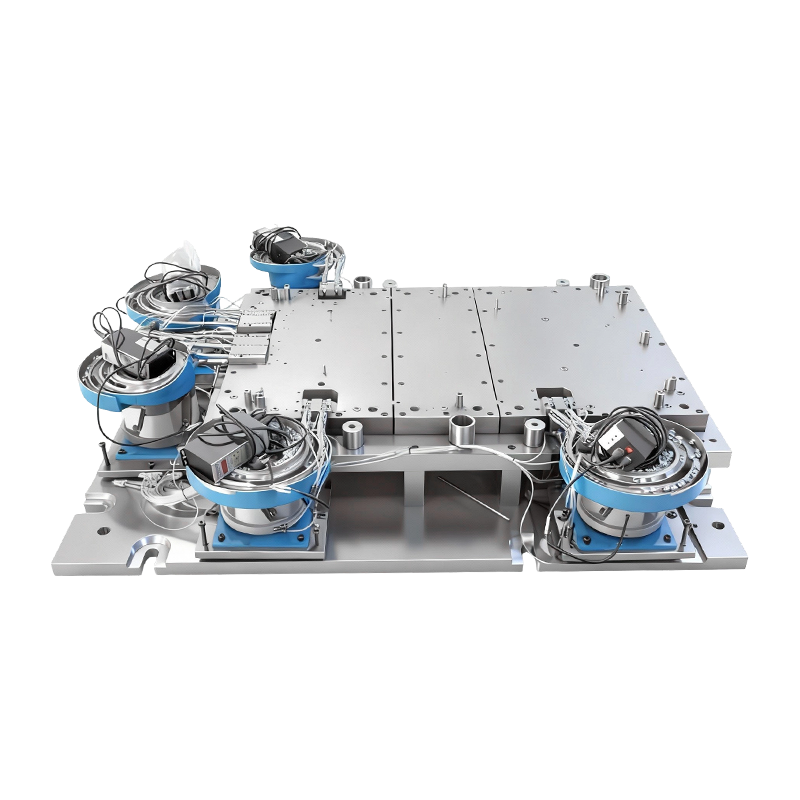
大型コンピュータマシンベース用自動リベット金型
この大型コンピューターマシンベース用の自動リベット金型は、ロボットアームとシームレスに統合され...

自動車部品順送スタンピング: 金型、公差、コスト、および生産量ガイド
2026-10-08
1.8 mm HSLA 340 シートブラケットを使用します。コイルから供給される 14 ステーション順送金型で実行すると、通常、ピース価格は 6 台の単動プレスの手動セルの価格の約 40 パーセントになります。累進線は、1 人のオペレーターがコイルをロードした場合のフルシフト全体にわたって、穴の位置を ±0.08 mm 以内に維持します。手動セルではブランクを供給するのに 4 人が必要ですが、3 シフト目でもまだ許容範囲を超えています。このギャップこそが、自動車部品の順送スタンピングに関する議論のすべてであり、ボリューム、ストリップのレイアウト、および工具鋼が最初から正しく指定されている場合にのみ成立します。
ほとんどの自動車プログラムの簡単な答えは次のとおりです。
- ブラケットクラスの部品の年間生産量がおよそ 150,000 ~ 200,000 個を超えると、プログレッシブ スタンピングが最も安価な方法になりますが、複数の部品番号が 1 つのストリップを共有する場合はさらに安くなります。
- 印刷速度ではなく、材料の使用率が単一コストの最大の要因となります。通常、ストリップ幅の 3 パーセント削減は、部品あたりの総コストの 10 パーセント削減よりも優れた効果を発揮します。
- 公差はステーション間で累積されるため、穴の位置、曲げ角度、平面度は、完成した図面だけではなく、特定のステーションに割り当てる必要があります。
- 金型、プレス部品、および供給の自動化は 1 つのシステムとして設計される必要があります。それらを 3 つのサプライヤーに分割すると、通常、許容範囲スタックが最初の犠牲者になります。
プログレッシブスタンピングが代替スタンピングに勝る場所
順送金型は、ピアシング、絞り、トリミング、成形、フランジ加工、分離といったあらゆる操作を 1 回のプレス ストローク内で実行し、ストリップはストロークごとに 1 ピッチずつ進みます。作業の合間にこの部品を人が扱うことはありません。これが精度と労力の節約の両方の源泉となります。経済性は、体積、材料の厚さ、形状に実際に必要なステーションの数という 3 つの変数によって変わります。
年間生産量が多い 3 mm 未満の薄ゲージ部品は、古典的な進歩的な候補です。 6 mm を超える重いセクション、または複数の再絞りステーションを必要とする深絞りの部品では、多くの場合、代わりに深絞りまたはトランスファー ダイが好まれます。5 mm フロアパン部材上の 20 ステーション順送ダイの工具代を 4 スライド トランスファー ラインと比較して正当化するのは困難です。
ストリップレイアウト
ピッチ、ウェブ幅、およびキャリアの設計は、単一ステーションを切断する前に材料の使用率を決定します。 300 mm コイル全体で 2 mm のウェブ削減は、ほとんどの印刷機のアップグレードよりも価値があります。
ステーション数
ステーションが追加されるたびに、金型コスト、メンテナンス負荷、プレストン数が増加します。アイドル状態のステーションは、将来のリビジョンのために意図的に予約されることがあります。これは、設計変更に対する安価なヘッジです。
トン数ウィンドウ
切断力はせん断の瞬間にピークに達します。紙の 250 T プレスに適合するダイは、硬いストリップ上でそれを飛び越える可能性があるため、20 ~ 30 パーセントのトン数マージンが通常の慣行です。
工具鋼グレード
ピアッシングステーションのコーティングされた超硬または粉末冶金鋼は、高強度ストリップの再研磨間隔を延長しますが、これはダイシューとガイドピラーが適合するのに十分な剛性がある場合に限られます。
順送金型の内部で実際に何が起こっているのか
ステーションシーケンスはエンジニアリングを担います。一般的な自動車用順送工具は、パイロット穴とノッチステーションで開口し、最初の絞りまたは成形に移動し、材料の加工硬化に合わせてトリミングとピアシングを追加し、その後フランジ加工、再ストライキング、最後の打撃まで部品をキャリア上に残すパーティングカットで仕上げます。
6 か月の製造後に工具が公差を維持できるかどうかは、3 つの詳細によって決まります。ストリップの位置をロックするには、切断ステーションの前にパイロット ピンを挿入する必要があります。ストリッパー プレートは、ドロー中にストリップを平らに保持する必要があります。そうしないと、パネルが不均一に跳ね返ってしまいます。そして、スクラップはストリップ経路に再び入ることなく、シュートを通って下方に排出されなければなりません。スラグの戻りは、金型の壊滅的な損傷の最も一般的な原因です。
先進的な高張力鋼では、スプリングバック補正は後から修正するのではなく、成形ステーションに組み込まれています。 590 MPa または 780 MPa のストリップはそれ自体では公称角度を保持できないため、金型製造業者は通常、計算された角度だけフランジを過剰に曲げてから再打撃します。プログレッシブメタルスタンピングとトランスファーメタルスタンピングの違いは、これらのステーション間で部品がどのように搬送されるかによって決まります。1 つはストリップキャリアに依存し、もう 1 つは搬送機構に依存します。そして、その選択により、ツーリングのコスト、サイクルタイム、現実的に約束できる公差が変わります。
プログレッシブ、トランスファー、マニュアル: 並べて比較
以下の表は、年間約 200,000 個の中型自動車構造ブラケットの 3 つのルートを比較しています。数値は、見積書ではなく、サプライヤーの比較に使用される一般的な計画値です。
基準
順送金型
トランスファーダイ
手動・シングルアクション
工具への投資
高
中
低い
個数価格 200,000/年
低いest
ミッド
高est
実現可能な穴位置
±0.05~±0.10mm
±0.10~±0.20mm
±0.25mmとドリフト
切り替え時間
2~6時間
1~3時間
20~45分
シフトごとのオペレーター数
1
2
4~6
最適なボリュームバンド
150k以上
50kから150k
50k未満
 自動車モーターハウジングおよび小型部品用順送金型 高-volume progressive stamping mold for automotive motor housings, suited to precision production where part complexity and annual volume justify progressive tooling. 製品を見る→
クロスオーバーがどこにあるかに注目してください。年間約 50,000 個未満では、工具の償却が大部分を占め、依然として手動ルートが総コストで勝ります。 50,000 ~ 150,000 の間で、答えは部品の複雑さと、2 番目の部品番号が同じストリップを共有できるかどうかによって異なります。共有ストリップ オプションにより、進歩的なツールは 18 か月以内に回収できることがよくあります。
ラインの収益性を決定する 3 つの隠れた指標
見積書には通常、部品の価格と工具のコストが表示されます。工具を 2 回再研磨した後の材料使用率、全体的な装置効率、またはスクラップ率が示されることはほとんどありません。これら 3 つの数値は、2 つのサプライヤー間で見積価格よりも大きく異なることがよくあります。
プログレッシブ
OEE 76%
転送
OEE 61%
手動セル
OEE 44%
プログレッシブラインの OEE は、プレスの可用性、フィードとコイル交換の規律、ファーストパス歩留まりという 3 つの要素が連携して反映されます。毎分 60 ストロークで稼働するラインでも、詰まりのために 40 分ごとに停止するラインは、通常、きれいなスクラップ パスで毎分 45 ストロークで稼働するラインに負けます。サプライヤーを比較するときは、最大プレス速度ではなく、実際のコイル交換時間、ピッチとストローク速度、再研磨間の部品数を尋ねてください。
自動車用順送プレス部品が使用される場所
漸進的な作業は、車両の構造全体ではなく、生産量の多いセクションに重点を置きます。以下の分布は、プログレッシブおよびマルチステーション ツーリングで製造された典型的な部品ファミリーを反映しています。
- EVおよびパワートレイン — 42%: モーターハウジング、バッテリーカバープレート、高電圧銅バスバー、ドライブユニットブラケット。
- ボディ、シート、構造 — 24%: シートフレーム、補強ブラケット、ラッチプレート、小型ボディメンバー。
- 燃料、排気ガス、商用車 — 18%: タンクのエンドプレート、遮熱板、大型トラックのブラケットなど。
- 電子機器および産業機器 — 16%: サーバーシャーシ、オーブンシェル、ラップトップおよび電話の構造部品、サーボドライブハウジングおよびコンプレッサーコンポーネント。
 新エネルギー車銅バスバープレス部品 EV 高圧電流配電用の精密プレス加工された高純度銅バスバーは、導電性、低抵抗接続および隣接する自動車スタンピングがサプライヤーの緊密な統合を必要とする場合に関連します。 製品を見る→
銅製バスバーファミリーは注目に値します。これらの部品は、柔らかく導電性の高い材料とバリや平坦度の要求が厳しい仕様を組み合わせており、多くの場合、隣接する装置の周囲の鋼部品と同時に製造されます。すでに両方を実行しているサプライヤー 自動車プレス部品 また、電子スタンピング作業には通常、最初の実行で長い学習曲線を必要とせずに両方の材料システムを処理できるツールルームと計測の深さが備わっています。
プログレッシブ スタンピング プログラムの指定: 7 つのステップ
プログレッシブ プログラムのコスト超過のほとんどは、ダイ自体ではなくシーケンスに起因します。以下の順序は、設計、ツール、自動化の決定が実際にどのように相互に制約するかを反映しています。
- まずストリップのレイアウトを修正します。 ステーション数を選択する前に、ブランク形状に対してピッチ、ウェブ、コイル幅を設定します。その後のすべての決定は、このジオメトリを継承します。
- 測点に許容差を割り当てます。 どのステーションが穴の位置を所有し、どのステーションが曲げ角度を所有し、どのステーションが平面度を所有するかを決定します。曖昧な描画許容差は、PPAP 中に論争になります。
- 余裕を持ってプレスのサイズを調整します。 平均的な力ではなくピークのせん断力を計算し、将来の材料アップグレードに備えて 20 ~ 30% のヘッドルームを確保します。
- 自動化範囲を早めに決定します。 コイルローディング、ストレートナー、フィーダー、スクラップコンベア、出口処理はすべて、プロジェクトが遅れて到着するとダイ高さとサイクルタイミングを変更します。
- 金型シミュレーションを実行します。 成形シミュレーションは、鋼材を切断する前にスプリングバックと減肉を捕捉するため、完成した成形ステーションを修正するよりもはるかに安価です。
- 再生サイクルを計画します。 最初の製造日から研磨までの部品数を記録することで、工具寿命が仮定ではなく測定可能なコストラインになります。
- 実稼働ツールで確認します。 プロトタイプツールではなく、最終ダイ上でオフツールサンプルと完全な PPAP を構築します。そうしないと、実際のストリップが到着すると公差スタックが移動します。
 順送スタンピングライン用のカスタムスタンピング自動化装置 カスタム スタンピング自動化装置の製品リスト。進歩的なプログラムで調整された金型設計、スタンピング部品の製造、および自動化配信が必要な場合に関連します。 製品を見る→
ステップ 4 では、ターンキー配信によって計算が変わります。金型製造業者と自動化製造業者が 1 つの契約に基づいている場合、金型高さ、パス ライン、フィーダー ストローク、およびプレストン数は、工具がすでに切断された後に 2 つのベンダー間で交渉するのではなく、単一の図面上で解決されます。金型の設計、プレス部品の製造、プレスの自動化を 1 つのエンジニアリング グループ内に維持することで、進歩的なプログラムでは通常数週間を費やすインターフェースが排除されます。
メンテナンス、公差保持、およびコンプライアンスの記録
発売時に許容範囲の部品を製造した順送金型は、メンテナンスのリズムがなければそこに留まりません。一般的な方法は、再生間隔ごとにサンプルを測定し、個々の測定値ではなく傾向を追跡し、ガイド ピラーとブッシュを故障ではなく一定の回数で交換することです。計画された 8 時間の金型サービスのコストは、廃棄されたコイルや出荷されなかったコストの数分の 1 です。
自動車スタンピングのコンプライアンス文書は、通常、部品と一緒に運ぶ必要があります。これには、熱番号を含む材料証明書、PPAP での寸法レイアウト レポート、重要なステーションを特定する管理計画、および金型のメンテナンスと再研磨履歴の記録が含まれます。 590 MPa または 780 MPa 仕様で供給される高張力鋼グレードは、コイルに対して記録された受信検査データが必要です。これらのグレードの成形ウィンドウは狭く、ミル間のばらつきは、目に見える亀裂として現れるずっと前に、曲げ角度のずれとして現れるためです。
潤滑とスクラップ管理は、長期にわたる公差保持に最も影響を与える 2 つの管理項目です。入ってくるストリップのコーティングに適切な潤滑剤を選択することで、ドローステーションでのカジリが軽減され、固定スケジュールで検査されるスクラップシュートにより、プレス能力がいくらあっても吸収できないスラグによる金型の損傷が防止されます。後付けとしてではなく、定期的なメンテナンスとして扱うことで、再研磨の間隔を延長し、そもそもプログレッシブスタンピングを正しい選択とした許容範囲を維持します。
前の投稿
ヘビースタンピングガイド: 公差、トン数、金型設計、工具の選択
次の投稿
順送スタンピング金型のインダイリベッティング: 原理と応用
私たちの 製品。
OEM メーカーとのビジネスをここから始めましょう!

世界中の顧客に完全なターンキーソリューションを提供
を通して
イノベーション!


著作権 © 蘇州Shuangqisi金型設備有限公司 すべての著作権は留保されています。 カスタムスタンピングダイ 金属スタンピング金型メーカー
