
ヘビースタンピングガイド: 公差、トン数、金型設計、工具の選択
2026-10-13
重スタンピング: 2 mm では薄すぎる場合
ある購買エンジニアは、6 mm ブラケットが 48 時間以内に 3 つの異なる価格で見積もられるのはなぜかと尋ねました。理由は人件費や諸経費ではありませんでした。トン数でした。通常 4 mm を超える厚さの金属シートを形成する重スタンピングでは、プレス能力、金型の材質、潤滑、さらには完成品の検査方法など、あらゆる計算が変わります。 6 mm の部品を 1.5mm の電子エンクロージャのように扱うと、金型を壊すか、不要なプレス機の代金を支払うことになります。
簡単な結論: 重いスタンピングの場合、トン数要件は線形ではなく、厚さの 2 乗にほぼ比例します。 6 mm の低炭素鋼部品には、同じ周囲長の 3mm 部品の 2.5 ~ 3 倍の力が必要になる場合があります。お見積もりの前に、必ずプレスストローク、ベッドサイズ、クッション容量をご確認ください。
実際の閾値は固定されていません。ショップによっては 3 mm を重いと呼ぶ場合もあります。他のものは 6 mm から始まります。重要なのは、既存の 80T ~ 400T プレスがフレームをたわませることなくストローク全体にわたって必要な力を維持できるかどうかです。重いスタンピングでは、たわみは不均一な厚さ、亀裂の半径、および短い金型寿命として現れます。
基本原則: ゲージが上がると何が変わるか
重いスタンプは単に「力が強い」だけではありません。これは別の一連の制約です。次の 4 つの要素によって、部品が生産可能か、再現可能か、収益性があるかが決まります。
トン数とストローク
24 インチのストロークを持つ 400T プレスは、10 インチのストロークを持つ 400T プレスと同じではありません。重い部品は、薄い部品よりも深い絞りが必要になることがよくあります。ストロークが短すぎると部品のクリアやクッションのセットができなくなります。ピークトン数だけでなく、常にプレス曲線と一致させてください。
金型材質とクリアランス
6 mm 軟鋼の場合、ダイのクリアランスは通常、片面あたり厚さの 8% ~ 12% になります。クリアランスが小さすぎるとかじりやパンチの破損が発生します。多すぎると、大きなバリが発生し、エッジの品質が低下します。 D2 と SKD11 は依然として一般的ですが、780 MPa を超える高張力鋼の場合、粉末冶金鋼または超硬インサートの方がコスト効率が高くなります。
スプリングバック補償
厚い金属は絶対的により多く跳ね返ります。 90 度曲げられた 6 mm パーツは、解放後に 2 ~ 3 度戻る可能性があります。ダイを過剰に曲げるか、プロセスにコイニング ステーションを含める必要があります。重いスタンピング金型のコストが、同様のサイズの薄いゲージの金型よりも 20% ~ 40% 高いことが多いのはこのためです。
材料の一貫性
1 mm ゲージでは、プラスまたはマイナス 0.2 mm の厚さの変動は無視できます。 8mmでは必要な力が5%以上変わります。受入検査と一貫したコイルソースがなければ、プレスはランダムに過負荷になります。大量のスタンピングでは、ロットレベルの材料トレーサビリティが求められます。
順送金型とトランスファー金型の選択も変わります。重い部品の場合は、ストリップを通して部品を引っ張らずにステーション間を移動するトランスファー ダイが有利になることがよくあります。この記事で詳細な比較を読むことができます。 順送金属スタンピングとトランスファーメタルスタンピングの違い .
トン数の比較: プレスと部品のマッチング
下表は低炭素鋼(せん断強度300MPa)の簡略化したせん断計算式を使用しています。実際のトン数は、金型の設計、材料グレード、クッション設定によって異なります。これを最終的な引用ではなく、最初のパス フィルターとして使用します。
400T から 600T へのジャンプに注目してください。多くのショップでは 4 ~ 8 mm の部品を扱うことができますが、8 mm を超える場合は外注する必要があります。このギャップは、配送リスクとコストの上昇が現れる場所です。
非表示のメトリック: 厚さ別の力需要
買い手はキログラムあたりの価格を比較することがよくあります。より優れた隠れた指標は、厚さ 1 ミリメートルあたりの要求力です。以下のグラフは、厚さが 3 mm から 12mm に増加するときの、同じ部品形状の相対的なトン数を示しています。バーは 3 mm = 100 に正規化されています。
12 mm では、せん断面積が直線的に増加する一方、厚さによりきれいなせん断に必要な圧力も増加するため、力指数は 3 mm ベースラインの 1400% を超えます。これが、わずかな寸法変化によって部品が 200T プレスから 600T プレスに押し上げられる理由です。
重スタンピングにおける業界アプリケーションの分割
大量のスタンピング需要は均等に分散されていません。機械や車両の顧客にサービスを提供する金属成形工場の典型的なプロジェクト構成に基づくと、市場は大まかに次のように分かれます。
自動車および新エネルギー車 — 45%
大型トラックおよび建設機械 — 25%
家電および電子機器 — 20%
産業機器 — 10%
バッテリー カバー、モーター ハウジング、シート フレーム、銅製バスバーはすべて 4 ~ 10 mm の素材を使用しているため、自動車部品が主流です。フレームブラケットやサスペンションマウントなどの大型トラックのプレス加工には、さらに高いトン数が必要で、多くの場合 12 mm 以上の厚さの材料が必要です。
 商用車用途の大型トラックプレス部品 フレームブラケットやサスペンションプレートを含む高強度鋼製のコンポーネントは、耐荷重性、耐振動性、長寿命を実現するように設計されています。 製品を見る→
 自動車およびストレージシステム用バッテリーカバープレス部品 厳しい公差を備えた冷間圧延鋼、アルミニウム、またはステンレス鋼の筐体は、バッテリーコアを埃、湿気、衝撃から保護します。 製品を見る→
新エネルギー車では、バッテリー カバーのプレス部品は、重量、密閉性、および衝突安全性のバランスをとる必要があります。これは通常、平面度公差が厳しい高張力鋼またはアルミニウム合金を意味します。電気モーターの場合、ハウジングのプレス部品にも同様の要求がありますが、磁気シールドと同心度の要件が追加されます。
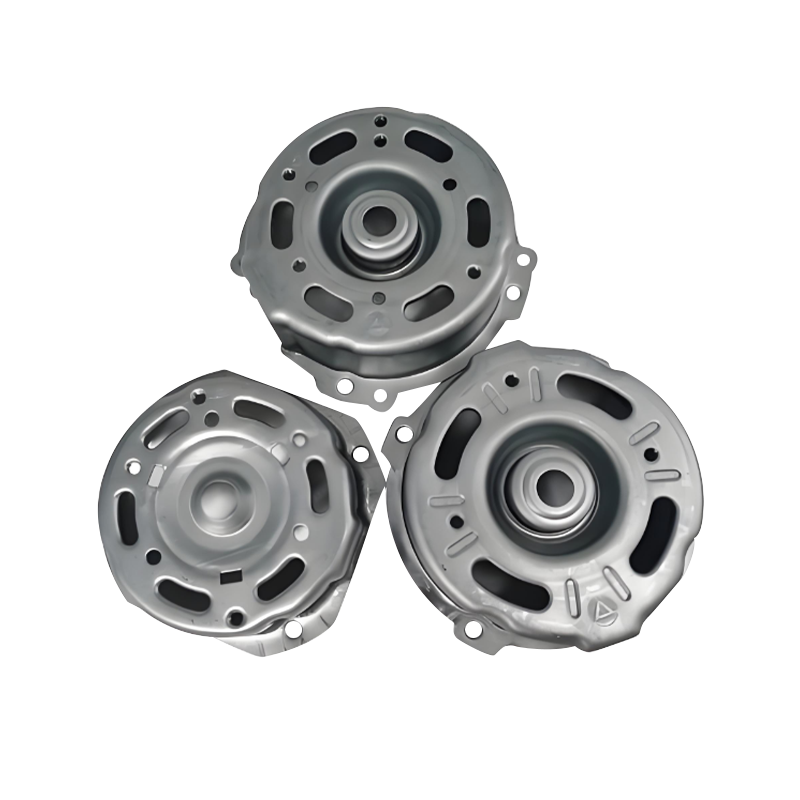 自動車モーターハウジングプレス部品 放熱構造と標準化されたインターフェイスを備えた高張力スチールまたはアルミニウムのハウジングで、モーターの保護、組み立て効率、耐久性をサポートします。 製品を見る→
選択ガイド: コミットする前の 5 つのステップ
この順序を使用して、間違ったプレス、金型、またはサプライヤーを購入するリスクを軽減します。
ステップ 1: 真のトン数を計算する
せん断公式: 周長 × 厚さ × せん断強度 / 1000 を使用します。衝撃荷重に対して 20% の安全性を追加し、クッションの戻りに対して 10% を追加します。報道機関の名目上の評価だけに頼らないでください。
ステップ 2: ベッドと脳卒中を確認する
ダイがベッドに適合しているかどうか、およびストロークが部品を通過しているかどうかを確認します。大型プレスでは 312 インチ x 84 インチのベッドが一般的ですが、ダイの特定の位置に T スロットが必要な場合があります。
ステップ 3: 材料グレードを確認する
780 MPa を超える高強度鋼には、軟鋼よりも 30% 多くの力が必要になる場合があります。製造前に工場証明書を要求し、厚さの許容差を確認してください。
ステップ 4: ダイのメンテナンスを監査する
重いスタンピング金型は摩耗が早くなります。サプライヤーに予防保守の間隔、予備のパンチの在庫、ストロークにおけるダイの寿命の記録を問い合わせてください。
ステップ 5: 自動化の計画
重い部品は手で供給するのが困難です。後でやり直しを避けるために、搬送システム、ロボット、またはコイル フィーダをダイと一緒に指定する必要があります。
重スタンピングのメンテナンスとコンプライアンス
重いスタンピングは摩耗、騒音、安全上のリスクを増大させます。細軌の路線に有効な保守計画は、ここでは失敗します。
- 6 mm 以上の場合は、5,000 ~ 10,000 ストロークごとに金型のクリアランスを検査します。金型寿命の最初の 20% を過ぎると摩耗が加速します。
- プレスフレームのたわみを四半期ごとに監視します。ベッド全体で 0.2 mm のたわみがあると、エッジのバリ高さが 2 倍になる可能性があります。
- 極圧添加剤を使用した潤滑を使用してください。標準的な薄膜潤滑剤は、高い接触圧力下では分解します。
- 高トン数のプレスに関する現地の保護基準に準拠してください。ライトカーテンだけでは、安全な距離内で 400T ラムを停止できない場合があります。
- 材料のトレーサビリティ記録を少なくとも 3 年間保管します。厚い鋼のバッチの歩留まりが一貫していない場合は、影響を受けた部品を迅速に隔離する必要があります。
サプライヤーにとっては、金型、部品、自動化を 1 つのソースから提供できるため、メンテナンスの引き継ぎの問題が軽減されます。金型製作者とスタンパーが同じチームであれば、指を指すことなくクリアランス調整とスペアパーツが到着します。
ROI 注: 多額のプレス予算が漏れる場所
重スタンピングにおける隠れた最大のコストは、プレス時間当たりの料金ではありません。スプリングバックとダイのトライアウトからのスクラップです。 5,000 ストロークでの寸法検査に合格しない 6 mm 部品は、金型を修正するまでに 8 ~ 12 トンの鋼材を無駄にする可能性があります。増分厚さのサンプルを使用した規律あるトライアウト計画では、生産スクラップのコストが 1 週間未満に抑えられます。
見積もりを評価する際には、想定されるせん断強度、ダイのクリアランス、およびスプリングバックの補償方法を尋ねてください。サプライヤーが答えられない場合、その価格はおそらく細いゲージの習慣に基づいていると考えられます。それはフロアを歩いてプレスカーブをチェックする瞬間です。
前の投稿
石油産業向けのカスタム金属プレス部品: 材料と調達
次の投稿
自動車部品順送スタンピング: 金型、公差、コスト、および生産量ガイド
私たちの 製品。
OEM メーカーとのビジネスをここから始めましょう!

世界中の顧客に完全なターンキーソリューションを提供
を通して
イノベーション!


著作権 © 蘇州Shuangqisi金型設備有限公司 すべての著作権は留保されています。 カスタムスタンピングダイ 金属スタンピング金型メーカー
