-
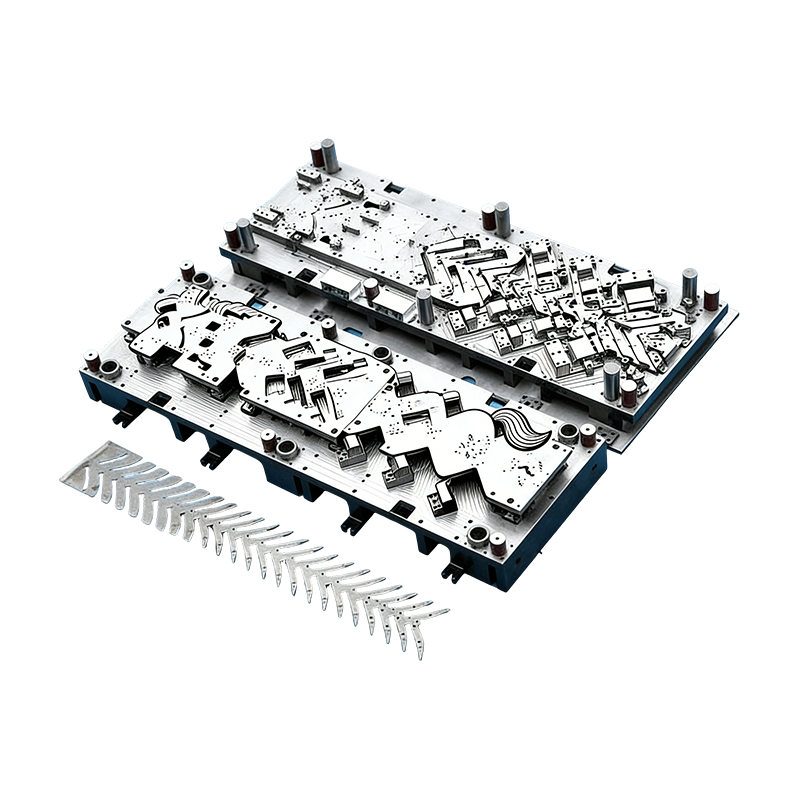
自動車部品用順送金型
この自動車モーター ハウジング用の連続金型は、自動車モーター ハウジングおよび小型自動車部品の...
-
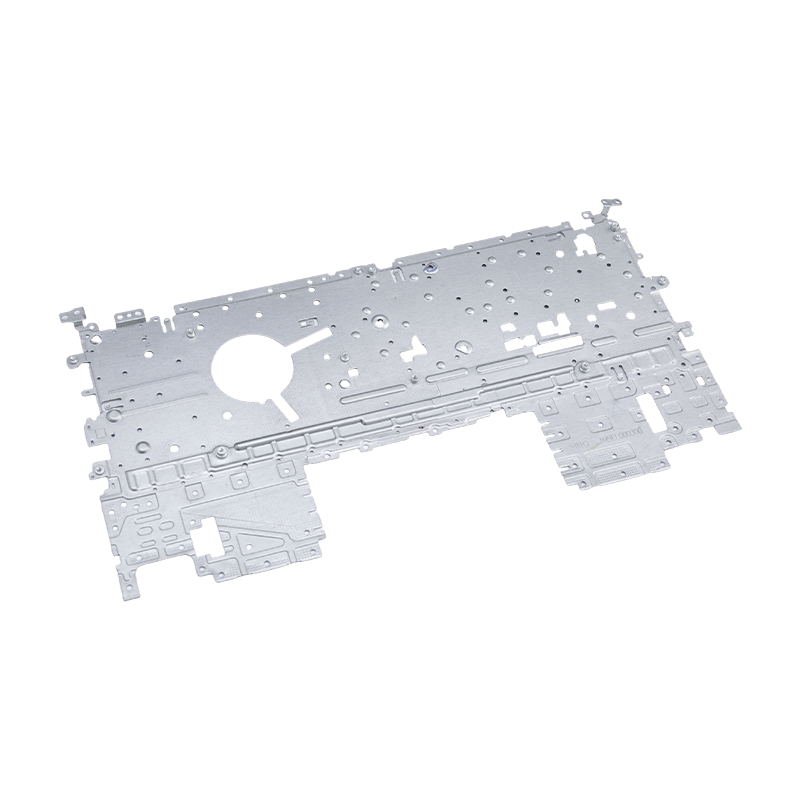
ノートパソコンのプレス部品
当社のラップトップ スタンピング部品は、ラップトップのシャーシ、ブラケット、内部構造アセンブリ...
-
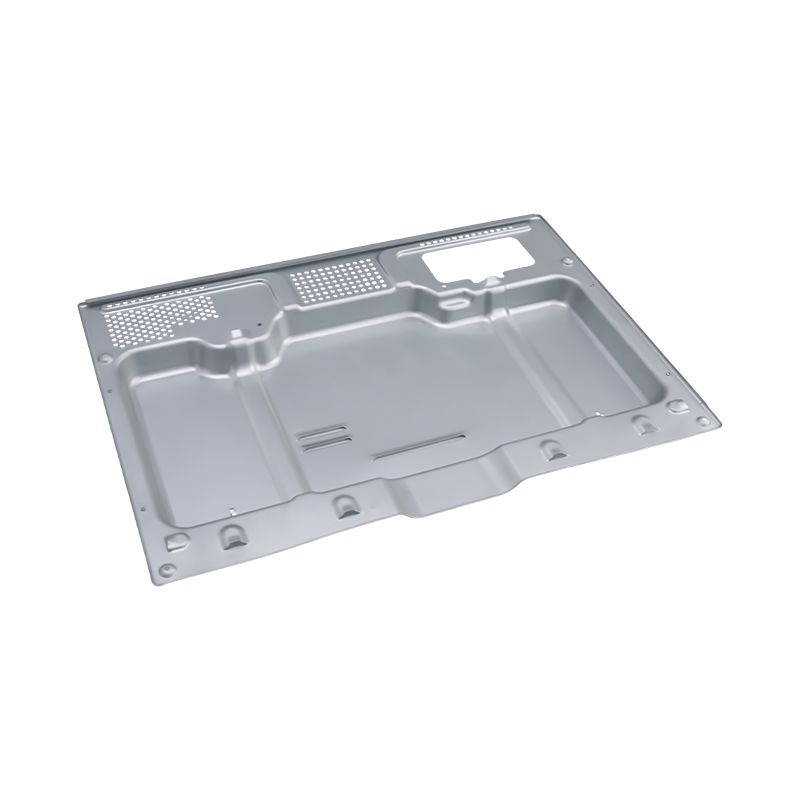
ハイエンドオーブンスタンピング部品
当社のハイエンド オーブン スタンピング部品は、高級家庭用および業務用オーブン向けに精密に製造...
-
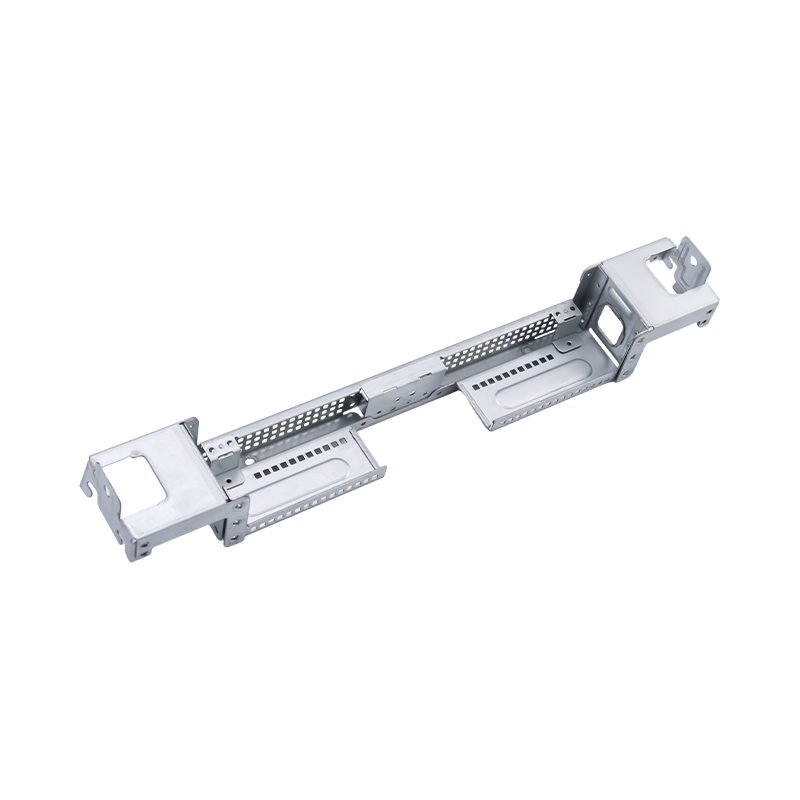
ハイエンド大型コンピュータプレス部品
当社のハイエンド大型コンピュータ スタンピング部品は、サーバー シャーシ、メインフレーム フレ...
-
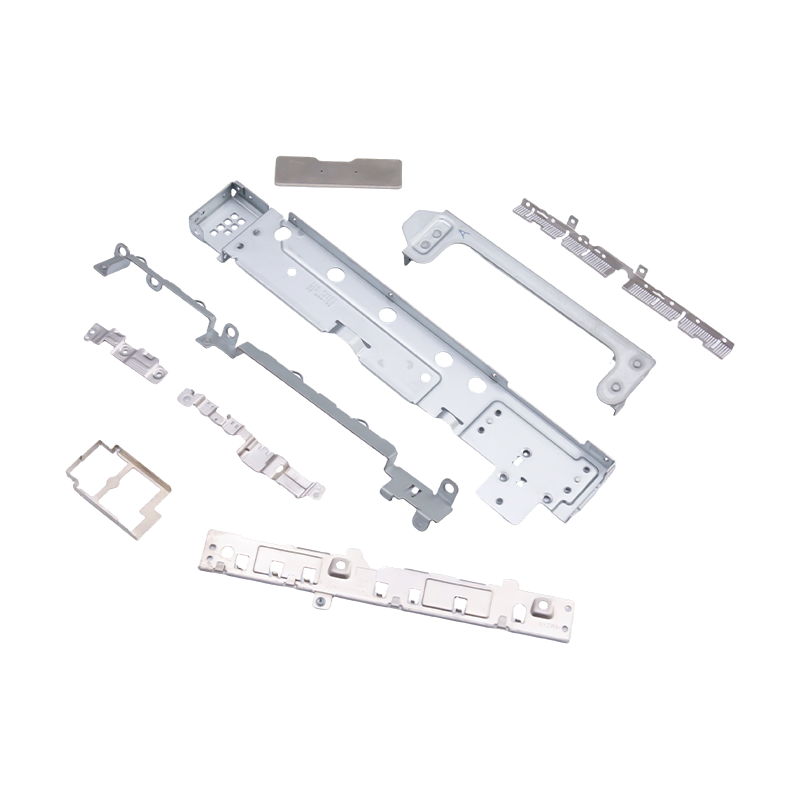
ノートパソコンや携帯電話用の小型プレス部品
現代のポータブル電子機器に不可欠な内部コンポーネントとして、ラップトップや携帯電話用の小さなプ...
-
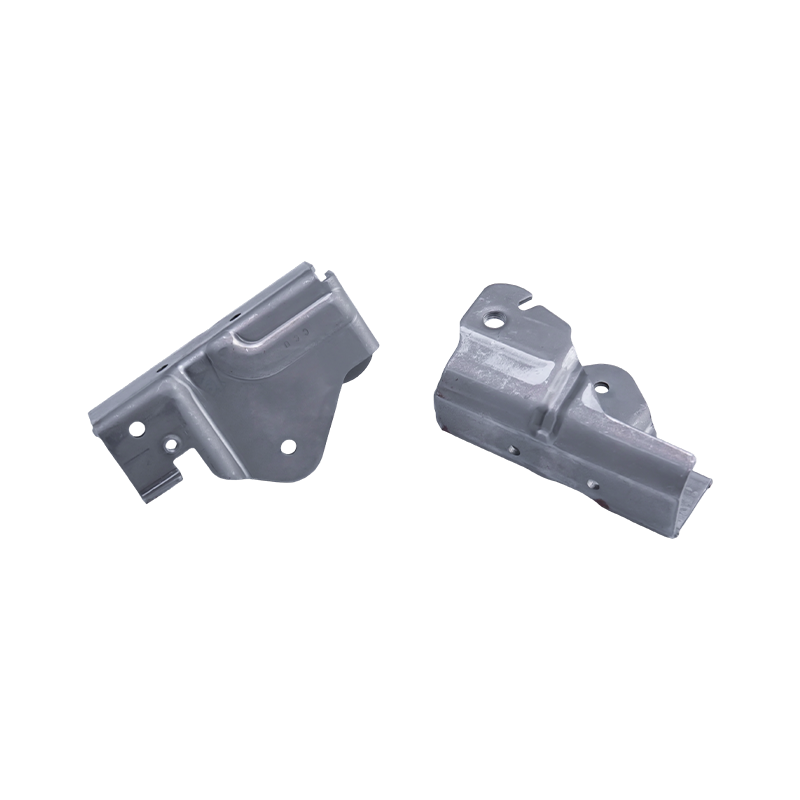
カーシートプレス部品
カーシートプレス部品は、自動車のシート骨格に合わせて高精度なプレス加工により製造される芯金部品...

石油産業向けのカスタム金属プレス部品: 材料と調達
2026-10-20
プレスの動作が遅すぎるために、燃料タンクのエンド キャップがターミナルマニホールドでにじみ出ることがほとんどありません。図面では 180 mm のガスケット面全体で 0.2 mm の平面度が許容されていたため、または塩化物に富んだ洗浄ゾーンに 304 が指定されていたため、失敗します。石油産業向けのカスタム金属スタンプ部品では、印刷上の 3 つの場所 (材料コールアウト、公差ブロック、証明書パッケージ) で購入の決定が効果的に行われます。
最もコストを節約するルール: 流体化学から合金を選択し、公差ブロックにプロセスを決定させます。その逆ではありません。
- 板金は通常、ゲージ 1.0 ~ 2.0 mm の石油部品のスタンプの単価の 45 ~ 60% です。
- たとえば炭素鋼を 316L にグレードアップすると、1 ストロークがカウントされるまでに材料費が約 2 倍になります。
- 硬度検証と完全な熱価トレーサビリティにより、さらに 8 ~ 12% が追加されますが、これらは、きれいな受入検査と不合格ロットとの違いです。
0.90 ドルのブラケットと 4.20 ドルのガスケット リテイナーの差は、プレス速度によって決まることはほとんどありません。以下は、実際にその普及を促進する要因、主要な合金が測定可能な基準でどのように比較されるか、およびプレス部品が上流および下流の石油機器内のどこに配置されているかを示しています。
部品プロファイルではなく流体から始める
2 つの同一のブラケットは、それらに接触するものに応じて、まったく異なる冶金を必要とする可能性があります。 H2S 分圧が 0.05 psi を超えると、カーボンおよび低合金グレードの硬度の上限が 22 HRC である NACE MR0175 / ISO 15156 に基づいてアプリケーションが使用不能になります。スタンパーの罠は加工硬化です。狭い半径にわたって形成された 316L ストリップは、入ってくるコイルが快適に満たす硬度の限界を局所的に超える可能性があります。焼きなましたストリップと 1 つの材料厚さ以上の最小曲げ半径を指定します。
サワーサービス
硬度は 22 HRC に制限されています。焼きなましされた 316L または適格な低合金グレード。図面ごとではなく熱ごとに硬度がチェックされます。
塩化物が豊富な水
耐孔食性当量(PREN)はグレード名よりも重要です。316L は 24 ~ 26 付近、デュプレックス 2205 は 35 ~ 40 付近にあります。塩化物を多く含む生成水中で 60℃ を超えると、316L はリスクになります。
サーマルサイクリング
-46 ℃ ~ 150 ℃ では、部品が降伏する前にシール面が移動します。平坦度とバリの制御は、ガスケットリテーナーとバッキングプレートの引張強度を上回ります。
トップサイドの重量制限
オフショアスキッドは 0.8 ~ 1.2 mm の高強度ステンレスに向かって押し付けられるため、スプリングバックが大きくなり、多くの場合 2 番目の成形ステーションが必要になります。
燃料側コンポーネントには、再び別の制約が課せられます。金属は、炭化水素との接触、せん断端でのコーティングの損傷、および使用中に亀裂が生じない溶接または圧着接合に耐える必要があります。タンクや貯水池のエンド キャップはその典型的な例で、最初のパスで継ぎ目がシールされるかどうかは、ゲージの一貫性とエッジの品質によって決まります。
 燃料タンクアッセンブリー用ガソリンタンクエンドプレス部品 燃料タンクのシール用に形成された冷間圧延鋼またはアルミニウムのエンド キャップで、漏れを防止するために均一な厚さと滑らかなエッジを備えています。 製品を見る→
購入者が実際に求める数値で比較した 4 つのグレード
石油スタンピングに関する問い合わせのほとんどは、4 つの材料ファミリーのいずれかに当てはまります。以下の比較では、材料コストとして 1.0 ~ 2.0 mm のシートと炭素鋼のベースライン 1.0 を使用しているため、コストがかかるモデルにそのまま落とし込むことができます。
1.0 ~ 2.0 mm シートの指標値: 塩水噴霧時間は、表面仕上げ、エッジの状態、不動態化によって変化するため、保証ではなくランクとして扱います。
プログラムが同じゲージでより高い強度を必要とする場合、このノートで説明されているように、材料に関する会話によってツールに関する会話も変更されます。 高張力鋼がスタンピングをどのように変えるか 。同じ仕組みが、高降伏グレード向けに指定された圧力含有ブラケットおよびクランプにも適用されます。
プレス速度よりも単価を大きく左右する 6 つの仕様ライン
インデックス 100 で引用されたスタンプされたブラケットを使用し、図面上で一度に 1 行ずつ変更します。以下のパターンは、当社が調査するほとんどの石油関連の問い合わせで繰り返されており、類似した印刷物で 2 つのサプライヤーに 40% の隔たりがある理由を説明しています。
220
316Lアップグレード
135
平面度0.05mm
126
1,000時間の塩水噴霧
118
バリ0.05mm、バリ取り無し
112
ロットあたりの NACE 硬度
108
EN 10204 3.1 トレーサビリティ
1 つのプレス部品の相対コスト指数、炭素鋼のベースラインを 100 に設定。工具の償却は年間生産量に依存するため除外されます。
調達には 3 つの重要なポイントがあります。まず、シール面の平坦度を高めると、通常、材料をアップグレードするよりコストが低くなり、フィールド リーク パスがなくなるため、デフォルトではなく意図的に指定します。第二に、二次的なバリ取り操作を行わずに 0.05 mm のバリを要求すると、金型はベンチ操作の代わりにファイン ブランキングまたはインダイ リストライクという作業を実行する必要があります。第三に、文書化はリストの中で最も安価な項目であり、出荷が保留される最も一般的な原因であるため、文書化を暗黙のままにしないでください。
石油チェーン内のプレス部品が実際に置かれる場所
バルブと流量制御、30%
精製および石油化学、24%
坑口およびダウンホールツール、18%
パイプラインと収集、14%
貯蔵および燃料ターミナル、8%
LNG および極低温、6%
1 つの制御バルブで、ダイアフラム バッキング プレート、ガスケット リテイナー、ポジショナー ブラケット、トラベル ストップ、シムなどの 8 ~ 20 のスタンプ品目を吸収できるため、バルブが主流です。 1 つの順送金型ファミリーが複数のバルブ サイズをカバーすることが多いため、この集中度は購入者にとって有益です。一方、保管庫とターミナルのスライスは、タンクのエンド キャップ、分配ブラケット、レベル ゲージ プレート上に構築されており、一方、道路タンカーや整備済みトラックは、大型トラックのスタンピング プログラムからブラケット、遮熱板、ステップ プレートを引っ張ってきます。
 商用車アセンブリ用の大型トラックプレス部品 高張力鋼製のフレームブラケット、サスペンションプレート、エンジンマウントは均一な厚さに冷間プレス加工され、平坦性と耐食性がチェックされています。 製品を見る→
RFQ を出す前に印刷物に記載すべき内容
スタンパーは最悪の場合の価格を設定する必要があるため、曖昧なプリントでは見積もりが水増しされます。これらは、コストを追加せずに曖昧さを取り除く行です。
- 一般公差は /-0.10 mm、機能的特徴は /-0.05 mm、注記ではなく特徴ごとに説明されています。
- コーティング前に測定したガスケットおよびシール面の平坦度は 100 mm あたり 0.05 mm。
- バリ制限は最大 0.05 mm、シールおよび O リング接触面には「バリは許可されません」。
- 最小曲げ半径は 316L で 1t、炭素鋼で 0.8t、さらに臨界曲げの粒子方向。
- 表面処理は結果ではなくプロセスとして記載されています。ASTM A967 に対する不動態化、または 8 ~ 12 マイクロメートルの亜鉛フレーク。
- 明示的に指定された証明書レベル (例: EN 10204 3.1、カートンにヒート番号がマークされている)。
描画からリリースまで: 7 つのステップ、約 16 週間
専用の金型を使用した新しい石油スタンピング プログラムは通常、キックオフから連続リリースまで約 16 週間実行されます。そのスケジュールを圧縮するということは、通常、他の場所で、ほとんどの場合はトライアウトの繰り返しで料金を支払うことを意味します。
1. DFM と資料のレビュー、第 1 週から第 2 週
ストリップの幅が固定される前に、流体の化学的性質、硬度制限、およびコーティングルートが決定されます。
2. ツールコンセプトの凍結、第 2 週から第 4 週
プログレッシブまたはトランスファー、ステーション数、および再ストライクまたはファイン ブランキングがバリ コールアウトを処理するかどうか。
3. 金型の構築とトライアウト、4 週間から 14 週間
長いポールです。 2 つのコンセプト間のツールのコストは、通常 30 ~ 50% 異なります。
4. 最初の記事と証明書、第 14 週から第 15 週
寸法レポート、材料証明書、硬度および塩水噴霧記録が 1 つのパッケージにまとめられています。
5. パイロットロット、15~16週目
200 ~ 500 個、シール面の平坦度と穴位置の能力検討付き。
6. シリアルリリースとSPC
定義された金型メンテナンス間隔と文書化された変更管理ルートによる安定した生産。
ツールのコンセプトは、資本額と部品あたりの比率の両方を決定するため、独自の検討会議を開催する価値があります。まだ選択肢が残っているのであれば、 プログレッシブスタンピングと転写スタンピングの比較 各コンセプトが中規模および大量のボリュームでどこに利益をもたらすかを示します。
供給側では、ツールの製造とプレスを 1 つの屋根の下で行う生産者が、トライアウトの問題と金型修正の間のループを短縮します。蘇州市呉江に本拠を置くSuzhou Shuangqisiは、80 Tから400 Tまでの25台のプレス機を、輸入ワイヤEDM、CNCマシニングセンター、10台以上の研削盤を備えた社内金型工場と並行して稼働させており、60人の技術従業員が配置されています。 2016 年の子会社は、同じラインの自動化側を構築しています。これは、石油部品を手動プレスからリンクされた移送ラインに 2 番目のサプライヤー インターフェイスなしで移動する必要がある場合に重要です。
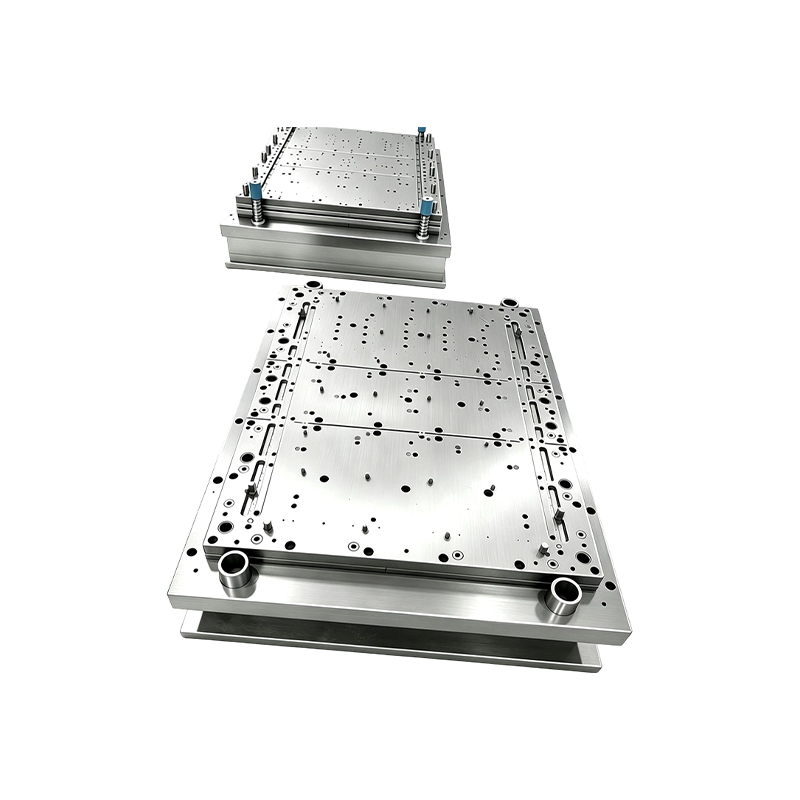 ターンキープレスライン用のカスタムスタンピング自動化装置 ターンキー統合サポートと必要に応じて生産設備に投資するオプションを備えた、スタンピング金型およびプレスライン プロジェクト用のカスタム自動化装置。 製品を見る→
メンテナンス、コンプライアンス、およびペーパー・トレイル
この分野におけるコンプライアンスは、壁に貼られた証明書よりも、各カートンに何が入っているかが重要です。 4 つの習慣が多くの人を隔離から守ります。
- 到着時に確実な材質識別によりステンレスのグレードを確認します。混合ストリップは 316L クレームの不合格の古典的な根本原因であり、ロットごとの XRF サンプリングには数分のコストがかかります。
- 入ってくるコイルだけでなく、成形後に硬さをチェックして、加工硬化した半径がサワーサービスアセンブリに到達する前に捕捉されるようにします。
- 結果は方法間で比較できないため、塩水噴霧および不動態化の記録を熱数値と関連付けて保管し、使用した試験基準を記載してください。
- 機密区域にあるエンクロージャおよび計器ハウジングの場合は、刻印だけで危険区域認定を満たしていると仮定するのではなく、組み立てルートが必要な危険区域認定をサポートしていることを確認してください。
金型のメンテナンス間隔も同じ会話に属します。ステンレスは部品だけでなく工具も加工硬化するため、炭素鋼では 100,000 ストロークに達する可能性がある研ぎ間隔としては、30,000 ~ 60,000 ストロークが現実的です。その間隔を供給契約に書き込むことで、いかなる受入れ検査よりもはるかに効果的に、2 年間のプログラムにわたる平坦度コールアウトが保護されます。
意思決定の順序が、スムーズなプログラムとコストのかかるプログラムを分けるものです。流体化学から合金を修正し、シールを保護する平坦度とバリの制限を設定し、習慣ではなく年間生産量に基づいてプログレッシブツーリングとトランスファーツーリングのどちらかを選択します。文書化と硬度の検証は最初の見積時に織り込まれるべきであり、拒否された後に交渉されるべきではありません。そうすれば、スタンプされたガスケット リテイナーやタンク エンド キャップは商品品目ではなくなり、現場でその番号を保持する部品となります。
前の投稿
金属スタンピングの見積もりを変える製造可能性を考慮した設計の例
次の投稿
ヘビースタンピングガイド: 公差、トン数、金型設計、工具の選択
私たちの 製品。
OEM メーカーとのビジネスをここから始めましょう!

世界中の顧客に完全なターンキーソリューションを提供
を通して
イノベーション!


著作権 © 蘇州Shuangqisi金型設備有限公司 すべての著作権は留保されています。 カスタムスタンピングダイ 金属スタンピング金型メーカー
