
信頼性と製造性を考慮した設計: 生産を維持するマージン
2026-11-02
1.5 mm HC340LA シート ブラケットは CMM のあらゆる寸法チェックに合格しましたが、使用中にまだ亀裂が入っていました。亀裂は内側の曲げ半径 0.6 mm で始まりました。亀裂は、疲労荷重が許容したためではなく、図面で包装用封筒を再利用したために存在しました。技術ファイルには紙の上では何も間違っていませんでした。マージンは誰も決めなかっただけです。
これは、通常、2 つの異なるグループによってレビューされる 2 つの分野間の実質的なギャップです。製造可能性を考慮した設計では、安定したプロセス ウィンドウ内で部品を繰り返し製造できるかどうかが問われます。信頼性を考慮した設計では、顧客が想定する耐用年数にわたって機能し続けるかどうかが問われます。スタンプされた部品には、両方の答えが同じ図面に同じ 3 つの数字で書かれています。
実際の結論: 信頼性マージンと製造マージンを 2 つのレビュー項目ではなく 1 つのレビュー項目として扱います。曲げジオメトリ、公差スタック、および材料の状態によって両方のプロパティが決まり、一方を変更するともう一方も変更されます。ダイスがカットされる前にそれらを解決すると、プログラムは両方を無料で取得します。その後決済すると、ツールの代金が 2 倍支払われます。
DFM と DFR が同じレバーを共有する場合
スタンプ部品の結果のほとんどは 4 つの変数によって決まります。どれも新しいアイデアではありません。実際に失敗するのは順序付けです。これは、ツーリング コメントと信頼性コメントが異なるタイミングで図面に表示されるためです。
形状の形成
内側の半径がシートの厚さの 1 倍を下回ると、外側の繊維に歪みが集中します。 0.5x 未満では、最初の疲労サイクルを待っている亀裂です。マイクロアロイグレードの場合は、1.5 倍の厚さまたは形状を保持して応力を緩和します。穴から曲げまでの距離を 2t R に保ち、穴が楕円形に伸びて後で圧入に失敗しないようにします。
許容値スタック
4 ステーションの順送ダイ内で、データムから 300 mm のフィーチャー上でプラスまたはマイナス 0.05 mm という約束は、プロセスでは守ることができません。工具の磨耗、コイルの厚さのばらつき、プレスのたわみを含めて公差を積み上げ、最悪の場合でもアセンブリが機能するかどうかをテストします。そうでない場合、修正は厳密な内容ではなく、インターフェイスに含まれます。
材質の状態
コイル間の 40 MPa の降伏分布によりスプリングバックが変化し、最終角度が変化し、接合部の接触応力が変化します。グレードと納入条件を指定し、EN 10204 3.1 証明書をリクエストし、プロトタイプとシリーズ間で結晶方向の一貫性を保つことで、実際に出荷する部品を信頼性テストで検証します。
プロセス能力
Ppk 1.0 で実行される特性は、およそ 300 の制限外に 1 つの部分を置きます。年間 200,000 ユニットで製造されるブラケットでは、これは品質の数値ではなく信頼性の数値です。 PPAP で Ppk 1.67 を設定し、200,000 ストロークの摩耗許容量の後でもダイが保持されるようにフィーチャーを設計します。
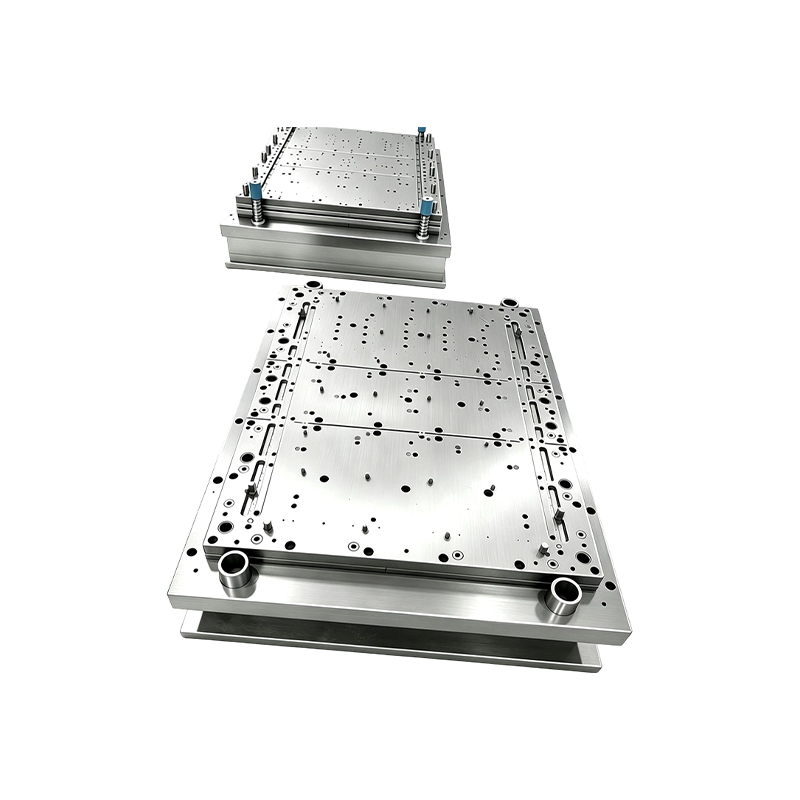
ダイのコンセプト自体が信頼性を決定するものです。プログレッシブツールは、ストリップをすべてのステーションに一度のストロークで運びます。これにより、再クランプの変動はなくなりますが、後でライン全体に触れることなくステーションを修正するオプションが削除されます。トランスファー ツーリングによりステーションが複数のプレスに分散され、取り扱いが増える代わりに個々の調整が容易になります。レビュー中 プログレッシブスタンピングと転写スタンピング 通常、単一の寸法が選択される前に、どの公差が現実的であるかを早期に決定します。
 自動車モーターハウジング用順送金型 大量生産の自動車モーター ハウジングおよび小型部品用のカスタム連続金型は、精度、耐摩耗性、およびメンテナンス可能な大量生産を目的に構築されています。 製品を見る→
DFM と DFR の比較: 異なるターゲット、共通の証拠
2 つの列を別々にしておくと、異なるものを最適化し、異なるデータを使用するため、共同レビュー内でも役立ちます。
表 1: 2 つの分野はレビュー フォームでは別々の列として読み取られますが、同じ重要な特性に収束します。
ツールが存在するまでは誰も議論しないコスト曲線
単一のプレス部品の欠陥を修正する相対コストは急激に上昇し、最も鋭いステップはほとんどのチームが計画しているものではありません。
コンセプト 1x
デザインフリーズ8x
ダイビルド 45x
PPAP 120x
フィールド400x
設計のフリーズと金型の構築の間の 5 倍のジャンプが重要です。これは、ジオメトリがスチールに触れずに移動できる最後のポイントであるためです。スプリングバック補正、追加物、トリムラインの変更は、スクリーン上では安価ですが、印刷機では高価です。ダイブロックを再カットするには、数週間の印刷時間、新しいトライアウトプログラム、および移動したすべての特性の再検証が必要になります。したがって、PPAP に到達する信頼性マージンは、エンジニアリングコストと同じくらい製造コストでもあります。
プレス部品の信頼性の仕事が集中する場所
以下の配分は、スタンプパーツのコンテンツがエンドマーケット間で一般的にどのように配分されるかを示す計画図であり、測定された市場シェアを説明するものではなく、レビュー能力を評価するために使用されます。
自動車とEVの構造、バッテリーとバスバーの含有量は約46パーセントであり、衝突、シーリング、電気要件がすべて同じ部分にあるため、二重の負担が最も大きくなります。
- 46% 自動車およびEVの車体、バッテリー、バスバー
- 24% 家庭用電化製品および家電製品の筐体
- 18% サーボドライブやコンプレッサーなどの産業機器
- 12% 二輪車・大型トラック部品
バッテリーのカバー プレートと銅のバスバーは最も透明なケースです。信頼性の要件は、密閉性、安定した接触抵抗、および亀裂のない熱サイクルです。製造可能性の要件は、絞りの深さ、ブランクホルダーの力、およびスプリングバックの制御です。 2 つは反対方向に引っ張られ、両方が順番にではなく同じ反復で解決される場合にのみ、部品が安価になります。
 バッテリーカバー精密プレス部品 カスタムスタンプされたスチール、アルミニウム、またはステンレススチール製のバッテリーエンクロージャカバー。厳しい公差と、穴、フランジ、曲げのオプションがあります。 製品を見る→
本番環境との接触を維持するレビュー手順
徹底性よりも順序が重要です。これら 5 つの手順は指定された順序で機能するため、後から組み込むのは困難です。
ステップ 1 - 失敗を定義する
負荷、サイクル数、環境、許容可能なリーク率、抵抗ドリフトなどの許容誤差の前に故障の定義を記述します。信頼性を未定義の基準に照らして評価することはできません。
ステップ 2 - ウィンドウをマップする
部品を金型タイプ、プレストン数、実際に利用可能なコイル幅と照合し、すでに実証済みの窓の外にあるすべての特徴にフラグを立てます。 プレス金型とプレス部品の製造 .
ステップ 3 - 現実的に積み重ねる
公称値ではなく、摩耗許容値と材料の飛散を含めてスタックアップを構築します。次に、アセンブリが公称ケースではなく最悪のケースでも機能することを確認します。
ステップ 4 - 両方のリストをクロスチェックする
各信頼性項目を製造限界に対してテストします。たとえば、曲げ半径と疲労寿命、コーティングと接触抵抗、せん断エッジの品質と亀裂の発生をテストします。
ステップ 5 - 管理計画を立てて終了する
金型のメンテナンス間隔をストローク数に結び付け、重要な特性に関する能力を監視し、エンジニアリング変更後に両方の特性を再検証します。
自動化は、この状況を特定の方法で変えます。ロボット搬送と統合されたライン制御により、ステーション間のハンドリングによる損傷が軽減され、信頼性が向上しますが、図面では把握できない新しい変数として、クランプの再現性とセンサーの信頼性が追加されます。
 カスタムスタンピング自動化装置とターンキープロジェクト カスタムスタンピング自動化装置はターンキープロジェクトとして提供され、コスト効率の高いスタンピング作業のための顧客のニーズに合わせて構成された関連生産装置が含まれます。 製品を見る→
メンテナンス、文書化、およびコンプライアンス
マージンは、連続生産開始後に事務処理によって保護されている場合にのみ存続します。
- 制御計画とプロセスの FMEA リビジョンを図面リビジョンにロックしたままにします。形状を変更する金型修理は、再 PPAP と顧客変更通知をトリガーします。
- 能力目標を明示的に設定します。重要な特性で PPAP で Ppk 1.67、連続生産で 1.33、同じフィーチャでのゲージ再現性が 10 パーセント未満です。
- 仕上げルートによっては、価格設定されていない形状の変更が強制される可能性があるため、見積もりの前に ASTM B117 に基づく腐食時間に同意してください。
- EN 10204 3.1 証明書によってサポートされている、コイルに対する材料の熱数を記録し、ロット サンプルを保持します。
- 金型のメンテナンスを暦日ではなくストローク単位でスケジュールし、最初の修理で公称値が変動しないようにパンチと金型ブロックの摩耗許容量を設計します。
- 市場コンプライアンスをエンジニアリングとは別に処理します。電子スタンピングの RoHS および REACH 宣言、自動車の寸法レポート、文書化された逸脱プロセスなど、一時的な譲歩が永続的な図面にならないようにします。
信頼性と製造可能性は、並行して実行される 2 つのプロジェクトではありません。これらは、曲げ半径、公差スタック、および材料条件で表される一連のマージン決定であり、図面がまだ柔らかい時点で最も安価です。確実に成形できない部品は現場でも信頼できません。それは単に後で失敗し、より高い価格がかかるだけです。
前の投稿
過去記事はありません
次の投稿
金属スタンピングの見積もりを変える製造可能性を考慮した設計の例
私たちの 製品。
OEM メーカーとのビジネスをここから始めましょう!

世界中の顧客に完全なターンキーソリューションを提供
を通して
イノベーション!


著作権 © 蘇州Shuangqisi金型設備有限公司 すべての著作権は留保されています。 カスタムスタンピングダイ 金属スタンピング金型メーカー
