
金属スタンピングの解説: プロセス、材料、コストの完全ガイド
2026-09-07
購買エンジニアは、60,000 個のステンレス鋼ブラケットを調達するように依頼されました。 3 つの見積もりが到着し、1 個あたりの最低価格は他の価格よりも 40% 近く低くなります。ただし、15,000 ドルの工具代がかかります。このギャップは間違いではありません。この低い見積もりは金属スタンピングによるものです。その価格が本物かどうかは、金型、プレス能力、材質、そしてその背後にある生産量によって異なります。
金属スタンピングは、精密板金部品を大量生産する最もコスト効率の高い方法です。プレスは、パンチとダイの間にシートメタルストリップを押し込み、ストロークごとに数分の一秒で完成部品を製造します。スタンピングは単一の操作ではなく、バッテリー カバーからラップトップ フレームに至るまでの部品をカバーする一連のプロセス (ブランキング、曲げ、深絞りなど) です。
金属スタンピングとは何ですか?
金属スタンピングは、プレスと一連の金型を使用して平らな金属板を部品に成形する冷間成形プロセスです。コイルまたはストリップとして供給されたシートは、パンチとダイの間に供給されます。パンチが圧力を受けて下降し、金属が切断、曲げ、または絞り加工されて金型のキャビティに充填されます。プレスストロークごとに 1 つのパーツが作成されます。順送金型では、ストロークごとに 1 つの完成部品が排出されます。
結論は簡単です。量的にはスタンピングの方が有利です。金型の製作後は、プロセスが高速で実行され、切りくずが発生せず、生のシートと潤滑剤のみを消費するため、部品あたりのコストが大幅に下がります。数量が数万を超える場合、プレス加工された部品のコストは、ビレットから機械加工された同じ部品よりも通常 50 ~ 80% 低くなります。
一般的なスタンピング操作
- ブランキング — シートから平らな輪郭を切り取ります。
- ピアス - 部品に穴またはスロットを開けること。
- 曲げ — シートを直線の軸に沿って折ります。
- 深絞り – シートをカップまたはエンクロージャの形状に引っ張ります。
- コイニングとエンボス加工 – 局所的な強い力で表面の微細なディテールをプレスします。
高速
毎分数百ストローク。
毎分数百ストローク。
ツール主導のコスト
前払いは高く、1 件あたりは安くなります。
前払いは高く、1 件あたりは安くなります。
材質範囲
スチール、ステンレス、アルミニウム、銅。
スチール、ステンレス、アルミニウム、銅。
再現可能な公差
セットアップ後は±0.05mm以内で安定しています。
セットアップ後は±0.05mm以内で安定しています。
スタンピングプロセスの仕組み
プレス部品プロジェクトの結果は、次の 5 つのステップで決まります。
- 部品の設計と製造可能性のレビュー - ツーリングを開始する前に、公差、材料の厚さ、穴のサイズ、曲げ半径、エッジ要件がスタンピング ルールに照らしてチェックされます。
- 金型の設計と製造 — 金型は最もコストがかかる部品であり、焼入れ工具鋼から機械加工され、ガイドとスプリングで組み立てられ、部品が図面を満たすまでテストされます。
- 材料の選択と準備 - コイルまたはストリップはグレード、厚さ、幅、表面仕上げによって指定されます。材料証明書により化学的性質が確認されます。
- プレスのセットアップ — 金型は、トン数、ストローク、シャットハイトによって選択されたプレスに取り付けられます。 80 ~ 400 トンのプレス機でほとんどの中型部品をカバーします。
- スタンピングと二次加工 - 生産は高速で実行され、バリ取り、タッピング、洗浄、表面処理、または組み立てが続きます。
金型のコンセプトはプレスと同じくらい重要です。順送ダイはストリップを複数のステーションに運びます。トランスファーダイはステーション間で個々のブランクを移動します。選択により、工具のコストとサイクル時間が変わります。実際の違いについては、プログレッシブ メタル スタンピングとトランスファー メタル スタンピングの比較で取り上げています。
長期にわたる自動車部品の場合、順送金型が標準的な選択肢となります。これは、ステーション間でオペレータが介入することなく、ワンパスでコイルを完成部品に変換するためです。
 自動車モーターハウジング用連続順送金型 この金型は、耐摩耗性を高める合金鋼コンポーネントとメンテナンスを容易にするモジュラー設計を備えた大量生産向けに構築されており、ワンパス効率が重要な長期運転の自動車スタンピングの強力な候補となっています。 製品を見る→
金属プレス加工と代替製造プロセス
設計チームが板金部品のプロセスを選択する場合、最終候補となるのは通常、スタンピング、CNC 加工、レーザー切断、場合によってはダイカストです。量と公差が答えを決定します。
プロセス
工具費
単価
一般的な許容差
ツーリングのリードタイム
最高のボリューム
金属プレス加工
高
音量が小さい
±0.05~±0.10mm
4~8週間
10,000
CNC加工
なし、または少ない
高
±0.02~±0.05mm
日数
1~1,000
レーザー切断
なし
中
±0.10~±0.20mm
日数
1~5,000
ダイカスト
非常に高い
低い
±0.05~±0.10mm
6~12週間
10,000
単純な板金部品の目安範囲。実際の値は、形状、材質、サプライヤーの機器によって異なります。
トレードオフは明らかです。 CNC 加工では、工具に投資することなく厳しい公差を実現できますが、単価は依然として高くなります。レーザー切断は、少量で複雑な 2D プロファイルに柔軟に対応できますが、それ自体では曲がりや深い形状を作成しません。スタンピングは最大の先行投資を必要としますが、金型の性能が証明されれば、単価は最も低くなります。数千部品以下では、金型の償却が厳しくなります。 1 万個以上の部品では、スタンピングに勝るものはありません。
さまざまな生産量でのコストの動き
プレス加工における最も大きな隠れたコストはプレス時間ではなく、金型の償却とスクラップのコストです。工具の代金が支払われると、1 個あたりのコスト曲線は急速に低下します。
100 1,000個
32 10,000個
18 50,000個
12 100,000個
10,000 個の部品の場合、1 個あたりのコストは 1,000 個の部品レベルの約 3 分の 1 に下がります。部品数が 100,000 個になると、その数は約 12 個に達します。この減少は、ツールとセットアップがより多くのユニットに分散したことによるものです。床は未加工の素材とプレス時間を加えたものです。
見積もりを比較するときは、総所有コスト (工具、単価、数量、品質リスク) を計算します。ツーリング料金を回避しながらも単価が高い見積は、大規模な場合にはより高価なパスとなります。高価に見えますが、硬化ダイス鋼とスペアパーツのパッケージが含まれている金型の価格は、早期に摩耗する安価な金型よりも優れていることがよくあります。
材料と金型の設計に関する考慮事項
代表的な印材
- 低炭素鋼 (DC01 または SPCC) — 成形可能で低コストで、ブラケット、シャーシ、補強部品に使用されます。
- ステンレス鋼 (SUS301 または SUS304) — 耐食性があり、スプリングバックが大きく、金型に対する要求が高くなります。
- アルミニウム合金 (5052 または 6061) — 軽量で、EV のバッテリー エンクロージャやヒートシンクで一般的です。亀裂を避けるためには、より大きな曲げ半径が必要です。
- 銅合金 - 優れた導電性を有し、バスバー、コネクタ、端子に使用されます。
金型の設計は材料の挙動を制御します。パンチとダイのクリアランスがカットエッジの品質を決定します。少なすぎると二次的なせん断やバリが発生します。多すぎるとバリが増加し、刃先の真直度が低下します。 1.5 mm の鋼板の場合、厚さの 5 ~ 8% のクリアランスが一般的な開始点です。
硬度が重要です。先進的な高張力鋼は車両の重量を軽減しますが、金型の摩耗を促進するため、より硬い工具鋼とより頻繁な研ぎが必要になります。図面で±0.05 mm未満の公差が必要な場合、金型にはしっかりしたガイドが必要で、プレスは再現性を維持する必要があります。たとえば、電子スタンピング金型は、コネクタとシールド部品が再加工なしで組み立てられた基板に適合する必要があるため、家庭用電化製品の金型よりも厳しい公差に保たれます。
業界での応用と市場分布
プレス部品はほぼすべての製造部門で使用されていますが、そのバランスは不均一です。需要のおおよその分割は次のとおりです。
自動車およびEV — 45%
エレクトロニクス — 25%
家電製品 — 15%
産業機器 — 15%
電気自動車を含む自動車は最大の市場です。ボディパネル、シャーシブラケット、シートフレーム、モーターハウジング、バッテリーカバーに刻印が施されています。電気自動車は特に、銅バスバーなどのバッテリー関連の精密プレス加工の需要を高めます。
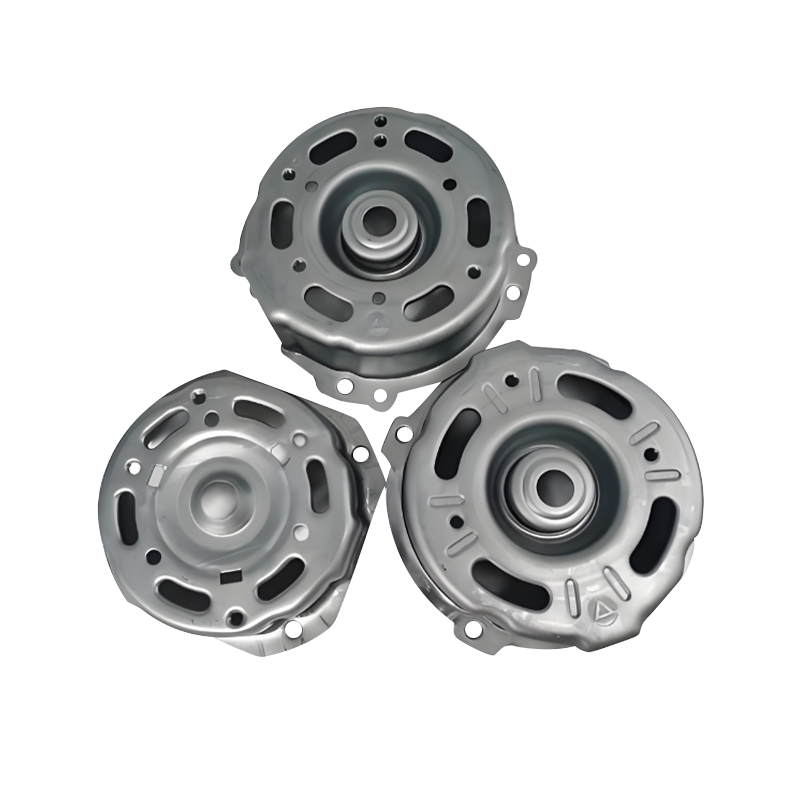 自動車用途向けの精密プレスモーターハウジング これらのプレス加工には、厳しい公差と放熱機能を備えた高張力鋼またはアルミニウムが使用されており、電気自動車および従来型自動車における耐久性のあるモーター ハウジングに対する需要の高まりを直接サポートしています。 製品を見る→
エレクトロニクスは 2 番目に大きな分野です。ラップトップのフレーム、大型コンピュータのベース、および多くの小型携帯電話部品は、薄い材料、微細な穴、そして低コストと大量生産を組み合わせているため、プレス加工されています。家電製品の後には、オーブンシェルや大型の塗装パネルが続きます。産業機器には、サーボドライブハウジングとコンプレッサーコンポーネントが追加されます。
 ノートパソコンのシャーシと内部のプレス部品 これらのコンポーネントは冷間圧延鋼、アルミニウム、またはマグネシウム合金で作られており、滑らかなエッジ、正確な穴、耐食性を備えているため、化粧品グレードのラップトップのフレームや構造アセンブリに適しています。 製品を見る→
パーツ ファミリは各セクターにマップされます。電動パワートレインの場合、モーターハウジングのスタンピングは深絞り加工と緊密な同心性を組み合わせています。バッテリー カバーのスタンピングには、平坦性と正確な穴パターンが求められます。ラップトップのスタンピングには、傷やオレンジの皮のない化粧グレードの表面が必要です。
サプライヤーの選定と総コスト管理
スタンピング パートナーの選択は、単一の図面寸法よりも重要です。価格だけを比較するのではなく、短い評価シーケンスを使用してください。
1. 部品エンベロープを定義する
材質グレード、板厚、公差、表面仕上げ、年間生産量。
材質グレード、板厚、公差、表面仕上げ、年間生産量。
2. DFM レビューを実行する
曲げ半径、穴からエッジまでの距離、絞りの深さを確認してください。
曲げ半径、穴からエッジまでの距離、絞りの深さを確認してください。
3. 総コストを比較する
工具に単価と数量を掛け、さらに納期と品質のリスクを加えます。
工具に単価と数量を掛け、さらに納期と品質のリスクを加えます。
4. 容量を確認する
プレストン数の範囲、検査装置、および同様の部品の経験。
プレストン数の範囲、検査装置、および同様の部品の経験。
5. ツールの所有権に同意する
誰が金型を保管するか、再審の価格はどのように設定されるか、およびスペアパーツのポリシー。
誰が金型を保管するか、再審の価格はどのように設定されるか、およびスペアパーツのポリシー。
見落とされがちな 2 つの質問。まず、金型鋼のグレードと熱処理について尋ねます。高品質の工具鋼で作られ、焼入れおよびコーティングされた金型は、より多くのストロークに対して安定した部品を製造します。次に、試運転はどのように行われるのか伺います。部品はソフトツールのレビューでは良好に見えても、生産金型では寸法が変化することがあります。試用手順によって、最初のバッチが予定どおりに到着するかどうかが決まります。 Suzhou Shuangqisi Mold Equipment が金型、スタンピング部品、オートメーション ラインで行っているように、金型の構築、スタンピングの実行、オートメーションの統合を社内で行う企業は、より少ない引き継ぎで部品を設計から生産に移行します。
メンテナンスとコンプライアンスのアドバイス
スタンピングの品質は一度では達成されずに維持されます。ストロークが蓄積すると、金型の摩耗、アライメントのドリフト、および表面仕上げの劣化が発生します。実際のスケジュールには、ダイガイドの清掃と潤滑、パンチとダイのクリアランスのチェック、規定の間隔でのバリ高さの監視、品質が許容範囲外になる前に刃先を再研磨することが含まれます。稼働率の高い部品の場合は、予備のインサートまたは複製ダイを使用することで、摩耗が発生した場合のダウンタイムを回避できます。
規制対象の顧客は、文書化された証拠も期待しています。
- ISO 9001品質管理をベースラインとします。
- 自動車部品に関する IATF 16949 (PPAP 提出および管理計画を含む)。
- すべてのコイルを製造所まで追跡する材料証明書。
- ヨーロッパに出荷される電子機器に対する RoHS および REACH 宣言。
これはそれ自体を目的とした事務手続きではありません。コーティングの化学薬品や基材が仕様を満たしていなくても、プレス加工された部品は正しく見えることがあります。追跡可能な記録を持つサプライヤーは、逸脱が現れた場合に根本原因をより迅速に分析し、品質と納期の両方を保護します。
金属スタンピングは、事前に計画を立てたチームに報酬を与えます。許容範囲を現実的に定義し、量と材料に適合する金型コンセプトを選択し、ピースあたりの価格だけではなく総コストと品質の証拠に基づいてサプライヤーを評価します。金型が適切で、プレス能力が高く、材料が追跡可能であれば、スタンピングは、二輪車のホイールハブやモーターハウジングからラップトップのフレームに至るまで、大量生産において部品あたりのコストを最低額に抑えることができます。
前の投稿
アルミニウム順送スタンピング: プロセス、合金、設計のヒント、コストガイド
次の投稿
金属スタンピングプロセス: 工具、金型設計、自動化が部品コストに与える影響
私たちの 製品。
OEM メーカーとのビジネスをここから始めましょう!

世界中の顧客に完全なターンキーソリューションを提供
を通して
イノベーション!


著作権 © 蘇州Shuangqisi金型設備有限公司 すべての著作権は留保されています。 カスタムスタンピングダイ 金属スタンピング金型メーカー
